 English
 русский
 Español
Fórmulas para doblar tubos: longitud desarrollada, deducción de curvatura y recuperación elástica
Fecha:Sep 11, 2026
Contenido
- 1 Defina la geometría antes de calcular cualquier cosa
- 2 Las fórmulas centrales
- 3 Lo que no cubren las fórmulas: adelgazamiento de la pared, ovalidad y radio mínimo
- 4 Un ejemplo resuelto: curvatura de 90 grados en un tubo de 50 mm de diámetro exterior
- 5 De la fórmula a la pieza terminada
- 6 Comprobaciones prácticas antes de cortar el tubo
Doblado de tubos Las fórmulas no son ejercicios académicos. Son la razón por la que una pieza fabricada cae dentro del dispositivo la primera vez y la razón por la que un trozo de tubo se corta correctamente antes de que alguien toque la sierra. Ya sea que esté trabajando a partir de una impresión LRA (línea, radio, ángulo) o una tabla de coordenadas XYZ, el mismo puñado de relaciones sigue apareciendo: longitud desarrollada, retroceso, deducción de curvatura y las correcciones que tienen en cuenta lo que el material realmente hace bajo carga. Aquí está el conjunto de trabajo en el que confiamos todos los días, junto con los lugares donde las matemáticas se detienen y la experiencia tiene que tomar el control.
Defina la geometría antes de calcular cualquier cosa
La mayoría de los errores de cálculo comienzan con una única ambigüedad: ¿a qué dimensión se refiere el radio? En un dibujo de tubo, el radio normalmente se da a la línea central del tubo, llamado radio de la línea central o CLR, no al interior de la curva. Si una impresión cita un radio interior, agregue la mitad del diámetro exterior antes de tocar cualquier fórmula a continuación. Mezclar los dos 25 mm en un tubo de 50 mm desvía la longitud desarrollada en aproximadamente 39 mm en una curva de 90 grados, lo que es más que suficiente para desechar la pieza.
Una segunda convención es igualmente importante: ángulo de curvatura versus grados de curvatura. Una curva que gira el tubo en ángulo recto es de 90 grados, y el ángulo incluido entre las dos patas también es de 90 grados en ese caso. Cuando el tubo se pliega hacia sí mismo, el ángulo incluido se reduce mientras que los grados de curvatura aumentan, porque fecha de nacimiento = 180 grados menos el ángulo incluido. Confirme qué valor cita el dibujo antes de crear una configuración a su alrededor.
| Símbolo | Significado | Unidad típica |
|---|---|---|
| CLR | Radio de la línea central de la curvatura | mm o en |
| sobredosis | Diámetro exterior del tubo | mm o en |
| t | Grosor de la pared | mm o en |
| DOB | Grados de curvatura, igual a 180 menos el ángulo incluido | grados |
| DL | Longitud desarrollada de una curva. | mm o en |
| SB | Retroceso desde la intersección del cateto hasta el punto tangente | mm o en |
| BD | Deducción por curvatura | mm o en |
| K | Factor de desplazamiento del eje neutro utilizado para refinar la longitud del arco | sin unidades |
Las fórmulas centrales
Longitud desarrollada, también llamada longitud de arco
La longitud desarrollada es la cantidad de tubo consumida por la propia curva, medida a lo largo de la línea central:
DL = (pi × CLR × DOB) / 180
Para un CLR de 150 mm y 90 grados de curvatura, DL = (3,1416 × 150 × 90) / 180 = 235,6 mm. Algunos talleres refinan esto con un factor de eje neutro, porque el material fluye hacia el interior del doblez durante el conformado y la línea neutral verdadera se desplaza ligeramente hacia adentro: DL = (pi × DOB / 180) × (CLR menos K × t). El factor K suele estar entre 0,2 y 0,5, y la única forma honesta de fijarlo para su material es doblar una pieza de prueba y medirla.
Longitud de retroceso y tangente
El retroceso es la distancia desde el punto de intersección de las líneas centrales de los dos tramos hasta el punto tangente, donde termina el tramo recto y comienza la curva:
SB = CLR × bronceado(DOB / 2)
A 90 grados, tan(45 grados) es igual a 1, por lo que el retroceso es igual al CLR, que es de 150 mm en nuestro ejemplo. La longitud tangente es el mismo número medido desde el punto de intersección a lo largo de cada cateto, lo que facilita la conversión entre un dibujo que acota a intersecciones y uno que acota a tangentes.
Deducción por curvatura
Cuando un dibujo muestra las longitudes de los lados medidas hasta los puntos de intersección, la esquina se cuenta dos veces. La deducción por pliegue elimina esa superposición:
BD = 2 × SB menos DL
Para el ejemplo de 90 grados: 2 × 150 menos 235,6 = 64,4 mm. Para curvas poco profundas la deducción es pequeña; para curvas cerradas y de ángulo alto, se vuelve lo suficientemente grande como para ignorarlo y garantizar una pieza corta.
Longitud total de corte
Longitud de corte = suma de las longitudes de las piernas medidas hasta los puntos de intersección, menos la suma de todas las deducciones de curvatura. El recorrido equivalente es longitud de corte = suma de tramos rectos tangente a tangente, más la suma de longitudes desarrolladas. Ambos métodos deberían coincidir. Cuando no lo hacen, la causa habitual es un doblez que se olvidó en la resta.
Desplazamientos y distancia entre dobleces
Para un par de curvaturas iguales que desplazan un tubo hacia los lados una distancia O, la distancia entre curvaturas medida a lo largo del tubo es DBB = O / sin(DOB). Por lo tanto, un desplazamiento familiar de 45 grados multiplica el desplazamiento por aproximadamente 1,414. Para ángulos desiguales, o para cualquier cosa que suceda en tres dimensiones, trabaje en coordenadas en lugar de intentar encadenar fórmulas bidimensionales.
Lo que no cubren las fórmulas: adelgazamiento de la pared, ovalidad y radio mínimo
Todo lo anterior supone que el tubo mantiene su forma. No es así. El exterior de la curva se estira y adelgaza, el interior se comprime y se espesa y la sección transversal se aplana ligeramente. Estos efectos deciden si una pieza teóricamente correcta es realmente fabricable.
Adelgazamiento de la pared en el exterior de la curva
Una estimación útil de pared delgada es t_min = t × CLR / (CLR OD / 2). Para un tubo de 50 mm de diámetro exterior con una pared de 2 mm en un radio de 150 mm, eso da aproximadamente una reducción del 14 por ciento. Trate esto como un límite geométrico conservador en lugar de un resultado medido. Con un mandril del tamaño adecuado, una holgura correcta y un impulso adecuado, el adelgazamiento real suele ser notablemente menor.
Ovalidad
Ovalidad is calculated as (D_max minus D_min) divided by OD, multiplied by 100. General industrial work often accepts 5 percent or less, while aerospace and automotive fluid lines frequently demand tighter limits. Ovality grows quickly as the CLR-to-OD ratio falls, which is why the radius choice and the tooling choice are really the same decision.
Reglas generales del radio de curvatura mínimo
- Doblado libre sin mandril: aproximadamente 3 × OD es un suelo práctico para muchos aceros dulces y aluminios.
- Con un mandril y una matriz limpiadora: 1,5 × OD es una rutina, y 1 × OD o más se puede lograr con herramientas compatibles y una pared más pesada.
- El factor de pared (OD dividido por t) por encima de aproximadamente 30 generalmente hace que el colapso de la pared delgada sea el factor limitante en lugar del radio mismo.
- Las aleaciones inoxidables y de alta resistencia necesitan más radio o más soporte que el acero al carbono con el mismo factor de pared.
Un ejemplo resuelto: curvatura de 90 grados en un tubo de 50 mm de diámetro exterior
Reúna las fórmulas para un trabajo común: 50 mm de diámetro exterior, 2 mm de pared, 150 mm de radio de línea central, 90 grados de curvatura, con dos patas rectas de 400 mm medidas hasta los puntos de intersección.
| Cantidad | Fórmula | Result |
|---|---|---|
| Longitud desarrollada | (pí × 150 × 90) / 180 | 235,6 milímetros |
| Contratiempo por final | 150 × bronceado (45 grados) | 150,0 milímetros |
| Deducción por curvatura | 2 × 150 menos 235,6 | 64,4 milímetros |
| Longitud de corte | 800 menos 64,4 | 735,6 milímetros |
| Adelgazamiento estimado de la pared | 2 × 150 / (150 25) | 1,71 mm, aproximadamente un 14 por ciento más delgado |
La figura de adelgazamiento es el peor caso geométrico para una curva sin soporte. Si su especificación limita el adelgazamiento de la pared al 10 por ciento, abriría el radio, agregaría un mandril con el espacio libre correcto o pasaría a una pared más pesada antes de cortar cualquier material.
De la fórmula a la pieza terminada
Los números te dan un dibujo; herramientas y control repiten ese dibujo mil veces. Springback es el ejemplo más claro. Después de que se suelta la herramienta, el tubo se relaja y la curva se abre ligeramente, por lo que la máquina tiene que doblarse demasiado y el radio crece un poco en relación con la herramienta. El acero dulce con un radio de 3 × OD puede necesitar sólo uno o dos grados de curvatura excesiva, mientras que el aluminio inoxidable y de alta resistencia puede necesitar considerablemente más. La respuesta práctica no es una ecuación mejor, sino un control que almacene los valores de compensación por material, por radio y por espesor de pared, y luego los aplique automáticamente en la siguiente ejecución.
Ése es el punto en el que las fórmulas y los equipos tienen que coincidir. Una máquina que puede posicionar la curva, sostener el mandril y seguir la curva de impulso exactamente como lo especifica la hoja de configuración convierte los números calculados en un proceso repetible en lugar de un éxito único. Si está realizando los mismos cálculos en diferentes familias de piezas, será útil ver el rango de maquinas dobladoras de tubos uno al lado del otro, desde modelos manuales y NC hasta unidades CNC completamente automáticas.
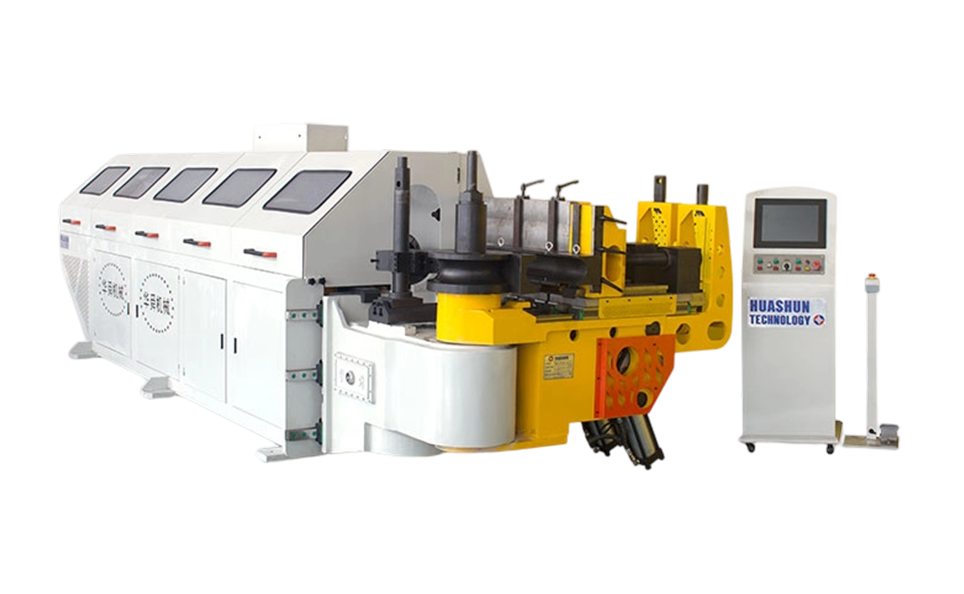 Máquina dobladora de tubos servohidráulica totalmente automática serie L CNC Para configuraciones de curvatura calculadas repetibles, el modelo SB-219CNC ofrece tres ejes programables, alimentación y rotación servo, modos de curvatura hidráulica y CNC y lubricación del mandril. Ver producto →
Mención aparte merecen las piezas de radios múltiples. Cuando un tubo lleva varios codos con diferentes radios, la longitud desarrollada debe calcularse codo a codo, y cada codo necesita su propio retroceso y deducción. La aritmética es idéntica, pero la configuración no lo es, y las máquinas construidas para trabajos en múltiples radios eliminan gran parte del ensayo y error de ese trabajo.
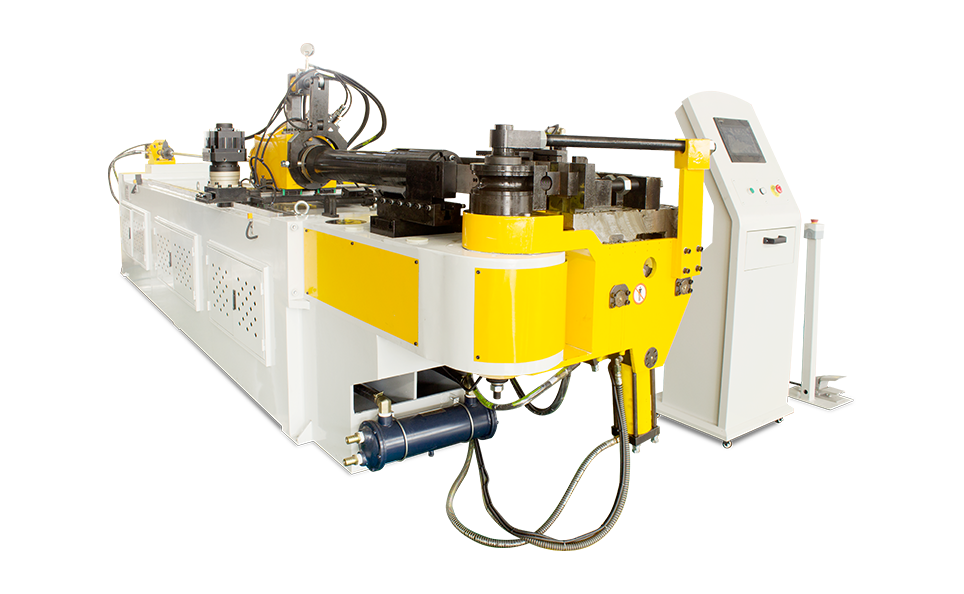 Máquina dobladora de tubos de radios múltiples totalmente automática serie CNC M Para trabajos con tubos de radios múltiples, el modelo SB-75CNC proporciona tres ejes programables, doblado CNC servo e hidráulico, lubricación del mandril y control PLC con pantalla táctil. Ver producto →
Los tubos de pared delgada con un factor de pared superior a 25 o 30 presionan con fuerza la geometría, y ahí es donde el soporte del mandril deja de ser opcional. Una dobladora controlada por mandril le permite ajustar la posición del mandril y el flujo de lubricante, que a menudo es la diferencia entre una estimación de adelgazamiento del 14 por ciento y una pieza que pasa la inspección. Para trabajos de gran volumen en sectores como fabricación de automóviles , esa repetibilidad importa más que un precio de máquina ligeramente más bajo.
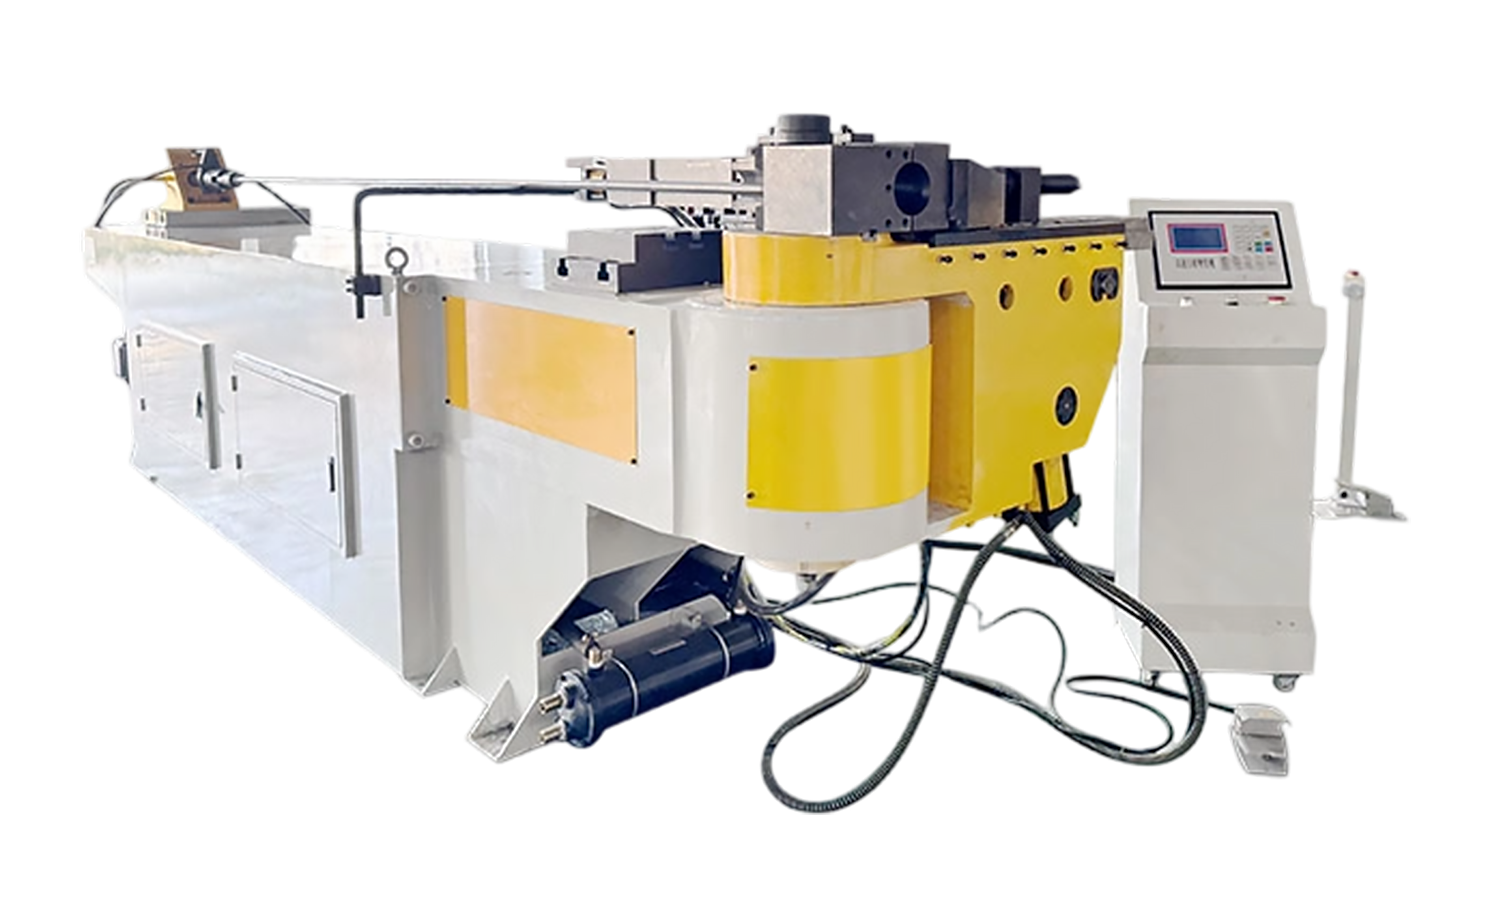 Dobladora de tubos hidráulica NC serie M con control de mandril Para curvaturas repetibles en acero, acero inoxidable, aluminio, titanio y latón, esta dobladora semiautomática almacena 16 programas con 16 curvaturas y compensación de recuperación elástica programable. Ver producto →
Comprobaciones prácticas antes de cortar el tubo
- Confirme si el radio en el dibujo está hacia la línea central o hacia el interior de la curva y ajústelo antes de calcular.
- Verifique que el ángulo de curvatura indicado sea grados de curvatura y no el ángulo incluido entre las patas.
- Calcule la longitud desarrollada, el retroceso y la deducción de curvatura para cada curvatura, no solo para la primera.
- Calcule el adelgazamiento y la ovalidad de la pared según las especificaciones del cliente antes de comprometerse con un radio.
- Corte una pieza de prueba, dóblela y mida el resultado con el dibujo antes de ejecutar el lote.
- Registre la corrección de recuperación elástica que utilizó, de modo que el siguiente trabajo idéntico comience a partir de un valor conocido en lugar de una suposición.
Las fórmulas para doblar tubos son un punto de partida, no una garantía. Le indican cuánto material consumirá la curva, dónde caen los puntos tangentes y qué tan delgada es probable que se vuelva la pared exterior. Lo que no pueden decirle es cómo se comportarán ese día el calor específico del acero inoxidable, el estado de sus herramientas y su lubricante. Trate los cálculos como la primera pieza de prueba y las medidas como la segunda, y la brecha entre lo que dibujó y lo que envió se hace cada vez más pequeña.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida