 English
 русский
 Español
Doblado de tubos redondos: métodos, herramientas y elección de la máquina adecuada para su taller
Fecha:Sep 24, 2026
Contenido
- 1 Lo que realmente implica doblar tubos redondos
- 2 Los principales métodos para doblar tubos redondos
- 3 Trabajo de radio grande: tubo redondo doblado por rollo
- 4 Opciones de herramientas que deciden la calidad del plegado
- 5 Adaptación del control de la máquina al volumen de producción
- 6 Lectura de los defectos: arrugas, aplanamiento y recuperación elástica
- 7 Comportamiento del material en grados de tubos comunes
- 8 Dónde aparece la flexión de tubos redondos
- 9 Preguntas que vale la pena hacer antes de comprar
El doblado de tubos redondos parece sencillo en un dibujo y se vuelve complicado en el momento en que el metal se une al troquel. Una curva de 90 grados en un tubo de 25 mm con una pared de 2 mm debería ser una rutina, pero el mismo trabajo puede arrugarse en una máquina y salir limpio en otra. La diferencia rara vez radica únicamente en la habilidad del operador. Todo se reduce al método, las herramientas, el material y qué tan bien el equipo coincide con el tamaño del lote que realmente ejecuta.
Construimos equipos de procesamiento de tubos (dobladoras, cortadoras, formadoras de extremos, máquinas biseladoras, punzonadoras y expansivas) para talleres que van desde talleres de dos personas hasta proveedores automotrices de gran volumen. Lo que sigue es la misma explicación que nuestros ingenieros dan a los clientes cada semana: cómo funciona el doblado de tubos redondos, qué determina la calidad del doblado y cómo elegir una máquina sin comprar de más.
Lo que realmente implica doblar tubos redondos
Los tubos redondos se especifican por diámetro exterior y espesor de pared, mientras que los tubos se ordenan por diámetro nominal y programación. Esa distinción es importante porque cada cálculo de flexión (radio, fuerza, tamaño del mandril) se basa en el diámetro exterior y la pared reales del tubo, no en un tamaño nominal de tubería.
Antes de cotizar cualquier trabajo, cuatro números le indican si es fácil, difícil o imposible en una máquina determinada:
- Radio de línea central (CLR) — el radio medido hasta el centro de la pared del tubo.
- Ángulo de curvatura — qué distancia recorre el tubo alrededor del troquel.
- Relación CLR a OD — por debajo de aproximadamente 1,5, la mayoría de los tubos redondos necesitan un mandril y una matriz limpiadora.
- factor de pared — diámetro exterior dividido por el espesor de la pared; Las paredes delgadas se aplanan y arrugan mucho antes que las gruesas.
También hay que planificar la recuperación elástica. Cada metal retrocede ligeramente una vez que se abre el troquel, y la cantidad cambia con el material, el espesor de la pared y el radio. Las máquinas CNC compensan doblando excesivamente automáticamente, lo cual es una razón práctica por la que el doblado automatizado mantiene mejor la tolerancia durante una tirada de producción larga.
Los principales métodos para doblar tubos redondos
El doblado por estirado rotatorio es el caballo de batalla de la industria, y por una buena razón. El tubo se sujeta contra una matriz curva giratoria mientras que una matriz de presión lo sigue y un mandril sostiene el interior de la pared, de modo que el material fluye en lugar de colapsar. Es el único método práctico para radios estrechos, paredes delgadas y piezas con múltiples curvaturas que deben ser repetibles.
| Método | Radio típico | Herramientas | Mejor ajuste |
|---|---|---|---|
| Doblado por estiraje rotativo | Apretado, 1D y superior | Matriz de curvatura, matriz de sujeción, matriz de presión, mandril | Piezas de múltiples curvaturas, pared delgada, gran volumen |
| Doblado de rollos | Grande, 5D y superior | Tres o más rollos motorizados | Arcos y barridos para trabajos estructurales y arquitectónicos. |
| Doblado de prensa | Grande | El radio muere con el seguidor. | Pared gruesa, gran diámetro, bajo volumen. |
| Flexión por compresión | Mediano a grande | Troquel fijo y zapata limpiadora. | Piezas sencillas, lotes pequeños, presupuesto de herramientas reducido |
| Flexión serpentina | Medio | Cabezal multicurvado programado | Serpentines y tubos intercambiadores de calor. |
Si sus piezas tienen varias curvaturas y deben caer en un dispositivo, la respuesta es casi siempre el doblado por tracción rotativa en una máquina CNC. Si está produciendo arcos suaves para pasamanos, arcos o marcos, el doblado por rodillos es más rápido y mucho más económico.
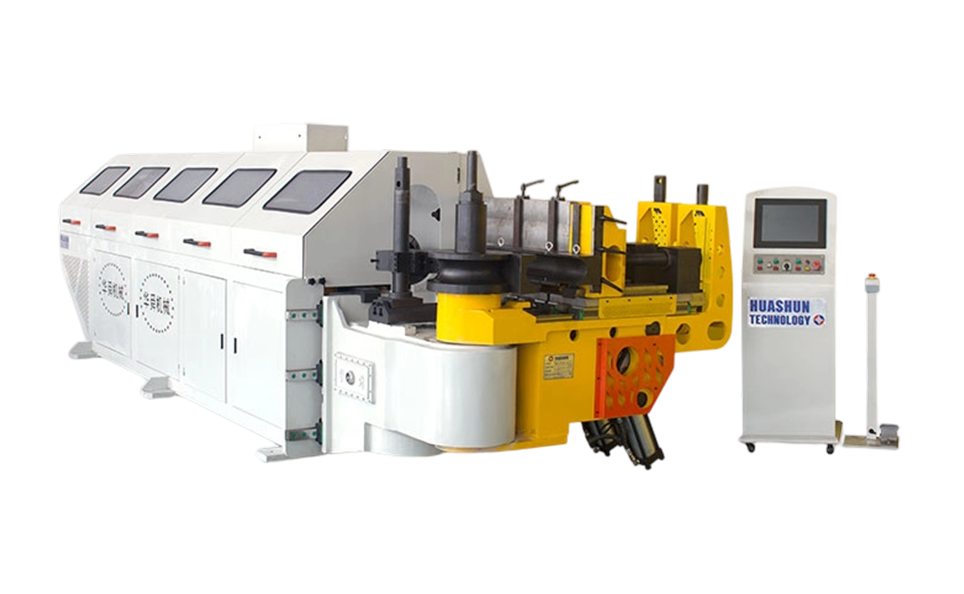 Dobladora de tubos servohidráulica CNC serie L con pantalla táctil Esta dobladora completamente automática utiliza servomotores para alimentación y rotación, además de un PLC con pantalla táctil para piezas precisas de doblado múltiple, lo que la hace ideal para trabajos repetibles en radios reducidos. Ver producto →
Las máquinas de estirado rotativo servohidráulicas manejan el trabajo de radios estrechos y paredes delgadas que las dobladoras manuales simplemente no pueden repetir, y las herramientas apiladas permiten que una configuración produzca varios radios diferentes en la misma pieza.
Trabajo de radio grande: tubo redondo doblado por rollo
No todas las curvas de tubos redondos son esquinas cerradas. Los pasamanos, los marcos de los arcos, las guías de los transportadores y las estructuras de los parques infantiles necesitan arcos largos y amplios con un radio constante, y se producen mediante curvatura por rodadura en lugar de por tracción.
Las máquinas de tres rodillos pasan el tubo entre rodillos motorizados y lo curvan progresivamente a medida que los rodillos se acercan. Las versiones de siete y nueve rodillos soportan el tubo de pared delgada de manera más uniforme, reduciendo el aplanamiento que aparece cuando se empuja una pared liviana a través de una configuración simple de tres rodillos. Las máquinas bidireccionales invierten la dirección del rodillo para formar perfiles en forma de S y barridos de múltiples radios en una sola secuencia.
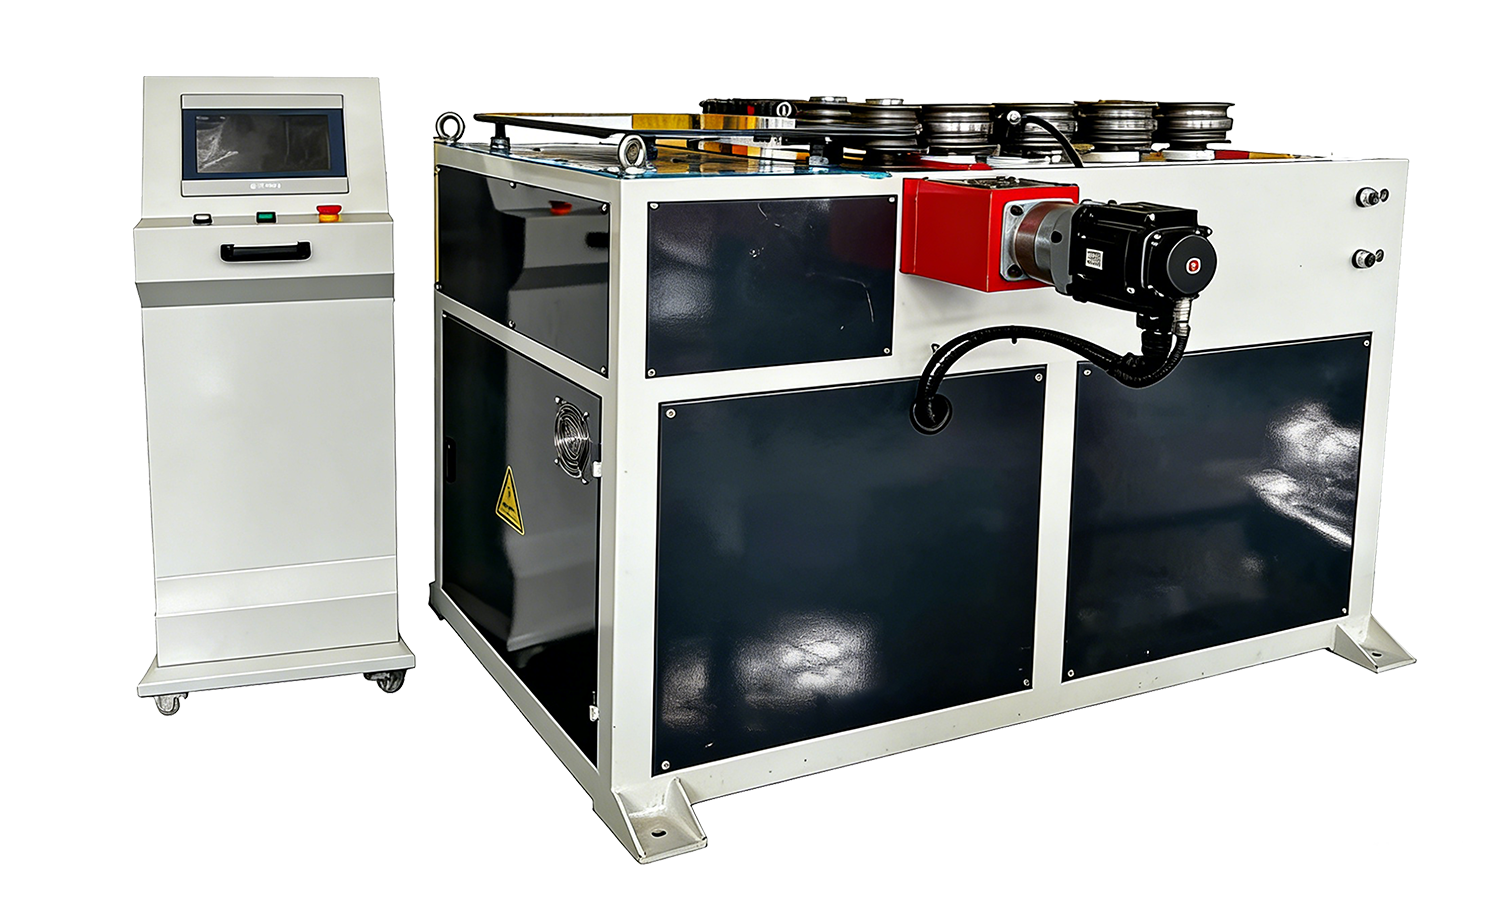 Máquina laminadora de tubos redondos serie GY S Shape para curvas de radios múltiples Esta máquina de tres rodillos utiliza una posición de rodillo servocontrolada y un conformado bidireccional para producir curvas en S, arcos y espirales en tubos de pared delgada sin costos excesivos de herramientas. Ver producto →
El doblador de rodillos rara vez necesita un mandril, por lo que el costo de las herramientas se mantiene bajo, pero no puede mantener los radios estrechos ni la repetibilidad de extremo a extremo de un doblador rotatorio. Muchos talleres mantienen ambos tipos en el suelo y dividen el trabajo por radio.
Opciones de herramientas que deciden la calidad del plegado
Selección de mandril
Para radios generosos en paredes gruesas es suficiente un mandril de tacos. A medida que la pared se adelgaza o el radio se estrecha, una bola o mandril de segmento (una serie de bolas unidas que se tiran hasta el punto tangente de la curvatura) sostiene la pared interior y mantiene la ovalidad bajo control. Colóquelo demasiado hacia adelante y el tubo crecerá; demasiado atrás y se aplana.
Limpiaparabrisas y matrices de presión
El troquel limpiador soporta el radio interior y es el arma más eficaz contra las arrugas. La fuerza de presión del troquel es igualmente importante: muy poca y el tubo se desliza, demasiada y arrastra material, adelgazando la pared exterior de la curva.
Disciplina de lubricación y configuración.
El doblado de tubos redondos vive o muere gracias al control de la fricción. Un lubricante consistente, matrices limpias y una hoja de configuración documentada para cada número de pieza contribuirán más a la calidad que cualquier actualización individual del equipo.
Adaptación del control de la máquina al volumen de producción
Una vez que se establece el método, el nivel de automatización decide su costo real por curva.
| Clase de máquina | controlar | Más adecuado para |
|---|---|---|
| Dobladora manual | Palanca manual, tope mecánico. | Piezas únicas, prototipos, trabajos de reparación. |
| NC semiautomático | Hidráulico, ángulo fijado por programa. | Lotes pequeños y medianos, cambios frecuentes de trabajo. |
| CNC automático | Servoejes, apilamiento multiradio | Alto volumen, tolerancia estricta, pared delgada |
| Dobladora de doble cabezal | Dos cabezas dobladoras | Marcos simétricos, muebles, piezas HVAC. |
| Doblador serpentino | Alimentación y plegado continuos | Serpentines y tubos intercambiadores de calor. |
| Dobladora de rodillos | Rodillos motorizados, sin mandril | Grande radius arcs and sweeps |
Las dobladoras hidráulicas semiautomáticas siguen siendo la opción valiosa para los talleres que procesan unos cientos de piezas a la vez, cambian de trabajo con frecuencia y no necesitan posicionamiento por servo. El ajuste del ángulo es rápido, las herramientas son asequibles y la curva de aprendizaje se mide en días en lugar de semanas.
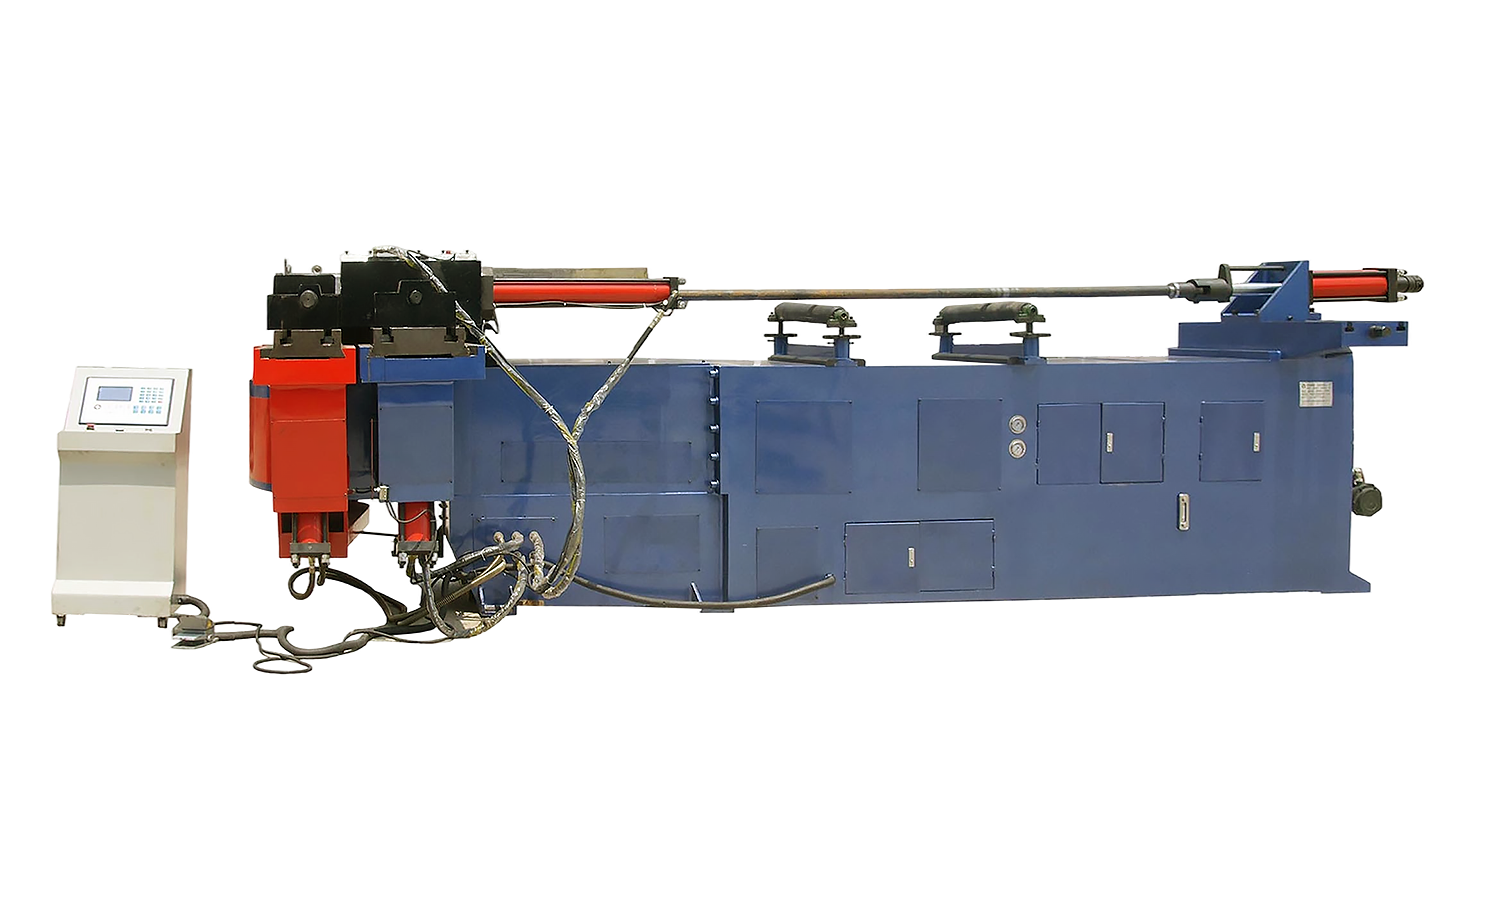 Dobladora de tubos hidráulica serie NC L con memoria de 16 programas Una dobladora hidráulica semiautomática con configuración rápida de ángulo, ejes de rotación y alimentación manual y compensación de recuperación elástica programable: una opción práctica y valiosa para cambios frecuentes de trabajo. Ver producto →
Cuando los volúmenes aumentan y las familias de piezas se repiten, las máquinas CNC se amortizan mediante el tiempo de configuración en lugar de la velocidad bruta. Ahí es donde suele girar la decisión, y vale la pena modelar sus propios números antes de asumir que una mayor automatización es automáticamente mejor.
Lectura de los defectos: arrugas, aplanamiento y recuperación elástica
- Arrugas en el radio interior. — por lo general, falta una matriz limpiadora o está mal colocada, o un mandril colocado demasiado atrás.
- Aplanamiento y ovalidad — soporte insuficiente del mandril, muy poca fuerza de presión del troquel o un radio más estrecho del que la pared puede soportar.
- Adelgazamiento en la pared exterior. — arrastre excesivo de la matriz o un radio de curvatura demasiado pequeño para el espesor de la pared.
- Desviación del ángulo a través de un lote — recuperación elástica no compensada o cambio de material por parte del proveedor.
- Puntuación y irritación — matrices desgastadas o sucias, lubricante incorrecto o un radio de herramienta que ya no coincide con el tubo.
Casi todos los problemas de flexión sobre los que nos preguntan se remontan a una de esas cinco causas. Primero arregle las herramientas y la hoja de configuración, y solo después cuestione la máquina.
Comportamiento del material en grados de tubos comunes
El acero dulce es indulgente y predecible, razón por la cual la mayoría de las tablas de flexión estándar lo asumen. El acero inoxidable se endurece a medida que se dobla, recupera más elasticidad y necesita una compensación de radio mayor. El aluminio es blando y propenso a irritarse, por lo que recompensa las herramientas pulidas y la lubricación generosa. El cobre y el latón se doblan fácilmente pero se marcan rápidamente. El tubo recubierto y galvanizado añade una limitación más: el utillaje debe proteger la superficie además de formar la curvatura.
Dónde aparece la flexión de tubos redondos
El doblado de tubos redondos está detrás de más productos de los que la mayoría de la gente espera. Fabricación de automóviles confía en él para sistemas de escape, estructuras de asientos, jaulas antivuelco y líneas de fluidos. Los contratistas de HVAC doblan cobre y acero para circuitos de refrigeración y calefacción. Los equipos de fitness, muebles, implementos agrícolas, colectores de refrigeración de centros de datos y pasamanos estructurales dependen de curvaturas controladas en tubos redondos.
Lo que cambia entre esas industrias rara vez es el principio: es la tolerancia, el requisito de acabado superficial y el volumen. Un proveedor de pasamanos y un proveedor automotriz de primer nivel pueden doblar el mismo diámetro de tubo en equipos completamente diferentes, y ambos tienen razón.
Preguntas que vale la pena hacer antes de comprar
- ¿Cuál es el mayor diámetro de tubo y espesor de pared que utilizaré de manera realista?
- ¿Cuál es la relación CLR-OD más ajustada en mi rango de piezas?
- ¿Cuántas curvas por pieza y cuántas piezas por mes?
- ¿Necesito herramientas apiladas para componentes de múltiples radios?
- ¿Cuánto tiempo lleva un cambio y quién lo realizará?
- ¿Qué herramientas se envían con la máquina y qué necesitaré comprar más adelante?
Responda esas seis preguntas con honestidad y la lista corta generalmente se reduce a dos o tres modelos. Nuestro maquinas dobladoras de tubos abarcan clases manuales, NC y CNC completo, por lo que la misma conversación puede cubrir un trabajo de prototipo de plegado simple y una línea de producción de radios múltiples.
Doblar tubos redondos premia la preparación más que la fuerza bruta. Haga coincidir el método con el radio, las herramientas con la pared y la máquina con el lote, y las arrugas, la ovalidad y la desviación de ángulos que preocupan a tantos talleres simplemente dejan de aparecer. Si no está seguro de qué configuración se adapta a sus piezas, envíenos un dibujo con el diámetro del tubo, el espesor de la pared y el radio objetivo; le diremos claramente qué necesita el trabajo y qué no.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida