 English
 русский
 Español
Soldadura fuerte de cobre a acero inoxidable: proceso, puntas y preparación de tubos
Fecha:Oct 16, 2026
Contenido
- 1 ¿Qué hace que el cobre y el acero inoxidable sean una pareja desafiante?
- 2 Variables clave del proceso para una unión sana
- 3 Preparación de tubos: la verdadera diferencia entre uniones buenas y malas
- 4 Conformación final y ajuste
- 5 Defectos comunes y cómo evitarlos
- 6 Elegir el equipo de preparación adecuado
Soldar cobre sobre acero inoxidable es una de esas tareas de fabricación que parece sencilla hasta que la pruebas. Los dos metales responden al calor de maneras muy diferentes, y una unión que parece sana en el exterior puede ocultar porosidad, oxidación o una fuga que aparece solo después de aplicar presión. En nuestros años alrededor de la maquinaria de procesamiento de tubos, hemos visto muchos talleres luchar con esta unión, y el patrón es casi siempre el mismo: la soldadura fuerte no es lo que sale mal, sino la preparación antes de que salga el soplete. Este artículo cubre el proceso desde una perspectiva práctica de taller: qué relleno elegir, cómo manejar el calor y, sobre todo, cómo preparar los extremos de los tubos de cobre y acero inoxidable para que la unión tenga una posibilidad real de ser fuerte y hermética.
¿Qué hace que el cobre y el acero inoxidable sean una pareja desafiante?
El cobre y el acero inoxidable se encuentran con mayor frecuencia en Conjuntos de líneas de refrigeración y climatización. , sistemas de fluidos automotrices y tuberías de instrumentación donde la resistencia a la corrosión y la conveniencia de la unión son importantes. El desafío es que los dos metales tienen poco en común metalúrgicamente. El cobre conduce muy bien el calor y se expande rápidamente; El acero inoxidable conduce mal y está protegido por una tenaz capa de óxido de cromo. Si el enfoque no es el correcto, la superficie de acero inoxidable resiste la humedad mientras que el lado de cobre pierde calor tan rápido que el relleno se congela antes de fluir.
La soldadura fuerte es el proceso correcto para este par de materiales porque crea la unión sin derretir los materiales base. Esto mantiene intacta la microestructura del acero inoxidable y evita las fases intermetálicas frágiles comunes en la soldadura por fusión. También es adecuado para tubos de pared delgada, donde una fusión completa sería dañina. La desventaja es que la soldadura fuerte da prioridad a la limpieza, el ajuste y el control de la temperatura.
Variables clave del proceso para una unión sana
Los buenos resultados comienzan con la comprensión de lo que realmente requiere una soldadura fuerte: superficies metálicas limpias, un espacio de unión controlado y suficiente calor para hacer que el relleno fluya y humedezca ambos metales base. Desde el cobre hasta el acero inoxidable, tres cosas merecen especial atención:
- Limpieza. Ambas superficies deben estar libres de aceite, grasa, incrustaciones de óxido y residuos de marcado. En el acero inoxidable, incluso una ligera huella dactilar puede perturbar la humectación con ciertos rellenos.
- Liquidación conjunta. Para la mayoría de los rellenos de plata para soldadura fuerte, lo ideal es un juego radial de 0,002 a 0,005 pulgadas. Demasiado apretado y el relleno no puede penetrar; demasiado flojo y la acción capilar se rompe.
- Equilibrio de calefacción. El cobre disipa el calor rápidamente, mientras que el acero inoxidable lo retiene. Lleve ambos lados de la unión a la temperatura de soldadura, generalmente dirigiendo más llama al miembro más conductor.
La selección del relleno une todo. Las aleaciones para soldadura fuerte a base de plata son el caballo de batalla general porque humedecen bien tanto el cobre como el acero inoxidable. Las aleaciones de cobre y fósforo humedecen el cobre maravillosamente, pero no humedecen el acero inoxidable de manera confiable sin un fundente que contenga plata, por lo que rara vez son la opción correcta para una unión directa de cobre con acero inoxidable. Las cargas a base de níquel pertenecen al servicio a temperaturas más altas y requieren sustancialmente más calor.
| familia de relleno | Rango de trabajo típico | Más adecuado para |
|---|---|---|
| A base de plata (BAg) | 620-870°C | La mayoría de las uniones de cobre e acero inoxidable; Excelente humectación en ambos metales base. |
| Cobre-fósforo (BCuP) | 700-800°C | Uniones exclusivamente de cobre; humectación limitada en acero inoxidable sin fundente de plata |
| A base de níquel (BNi) | 925-1200°C | Servicio de alta temperatura; necesita un cuidadoso control del calor y una atmósfera inerte |
Preparación de tubos: la verdadera diferencia entre uniones buenas y malas
En la planta de producción, la fuente más común de falla en la soldadura de cobre a acero inoxidable no es la llama; es el extremo del tubo. Un corte que deja una cara áspera o torcida crea un espacio variable que promueve huecos. Una rebaba pesada puede bloquear el flujo de relleno o atrapar el flujo. Los restos de aceite de corte contaminan la junta, independientemente de la habilidad del operador.
El primer paso es un corte cuadrado y limpio. Para tubo de cobre y acero inoxidable, una sierra en buen estado es lo mínimo; Para una mayor producción, una máquina de corte dedicada ofrece una geometría de extremo repetible que el corte manual no puede igualar.
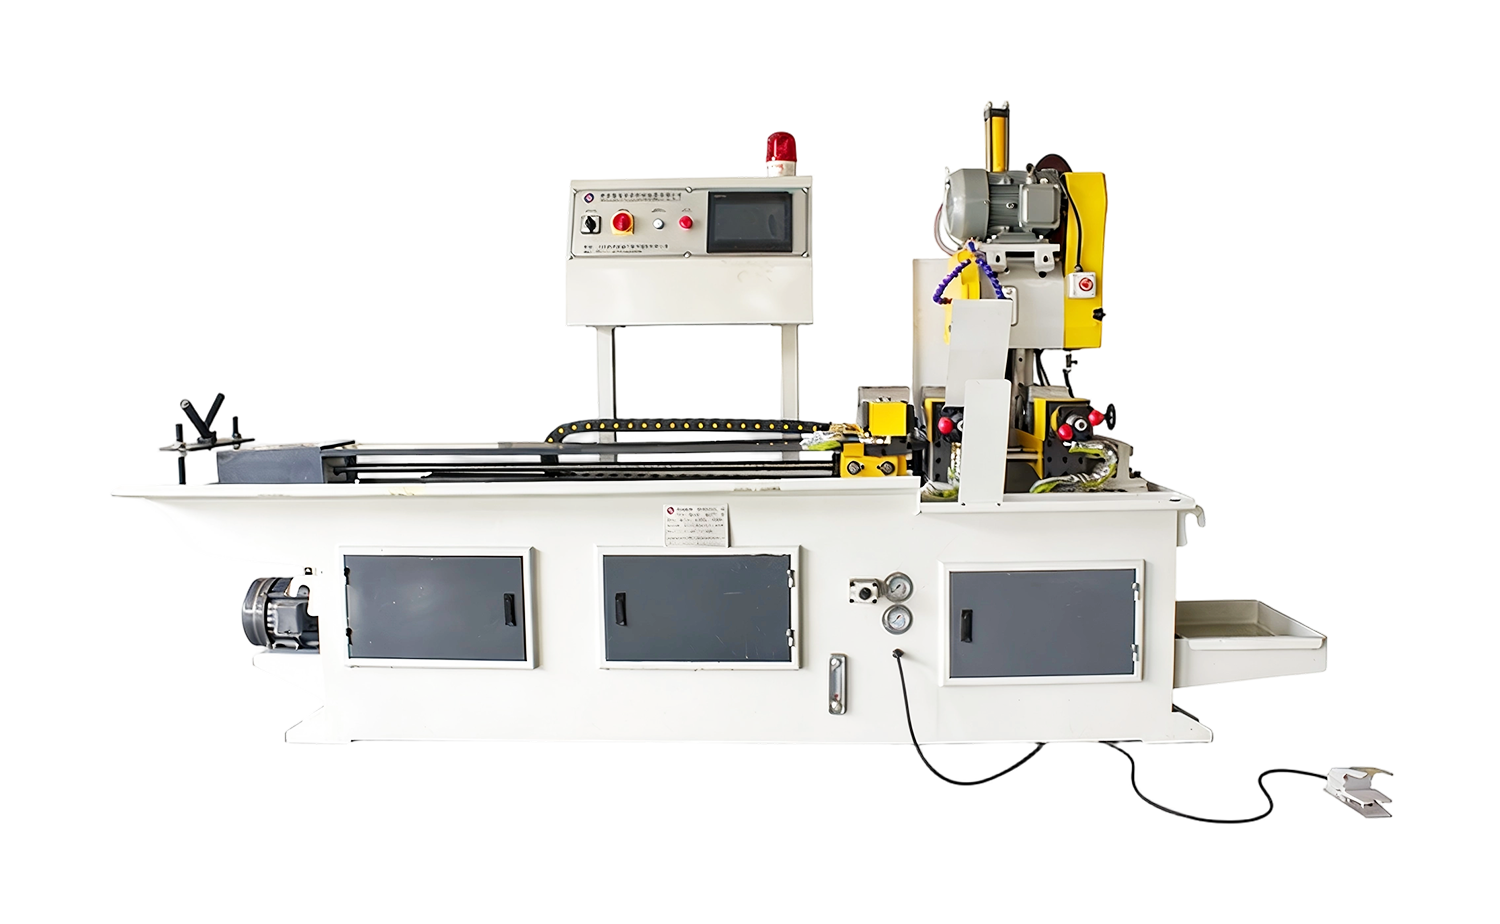 Cortadora de tubos de alimentación servo completamente automática para extremos precisos Esta máquina cortadora controlada por CNC automatiza la alimentación, la sujeción y el corte para producir extremos cuadrados y sin rebabas: preparación ideal antes de biselar y soldar. Ver producto →
Una vez cortado el tubo, retire las rebabas del interior y del exterior. un máquina biseladora se amortiza rápidamente cuando se procesan muchos extremos diariamente. El biselado produce un borde de entrada consistente, lo que ayuda a que el relleno fluya hacia la junta y evita que los bordes afilados actúen como concentradores de tensión bajo vibración y ciclos térmicos. También elimina los fragmentos de óxido que pueden contaminar la soldadura.
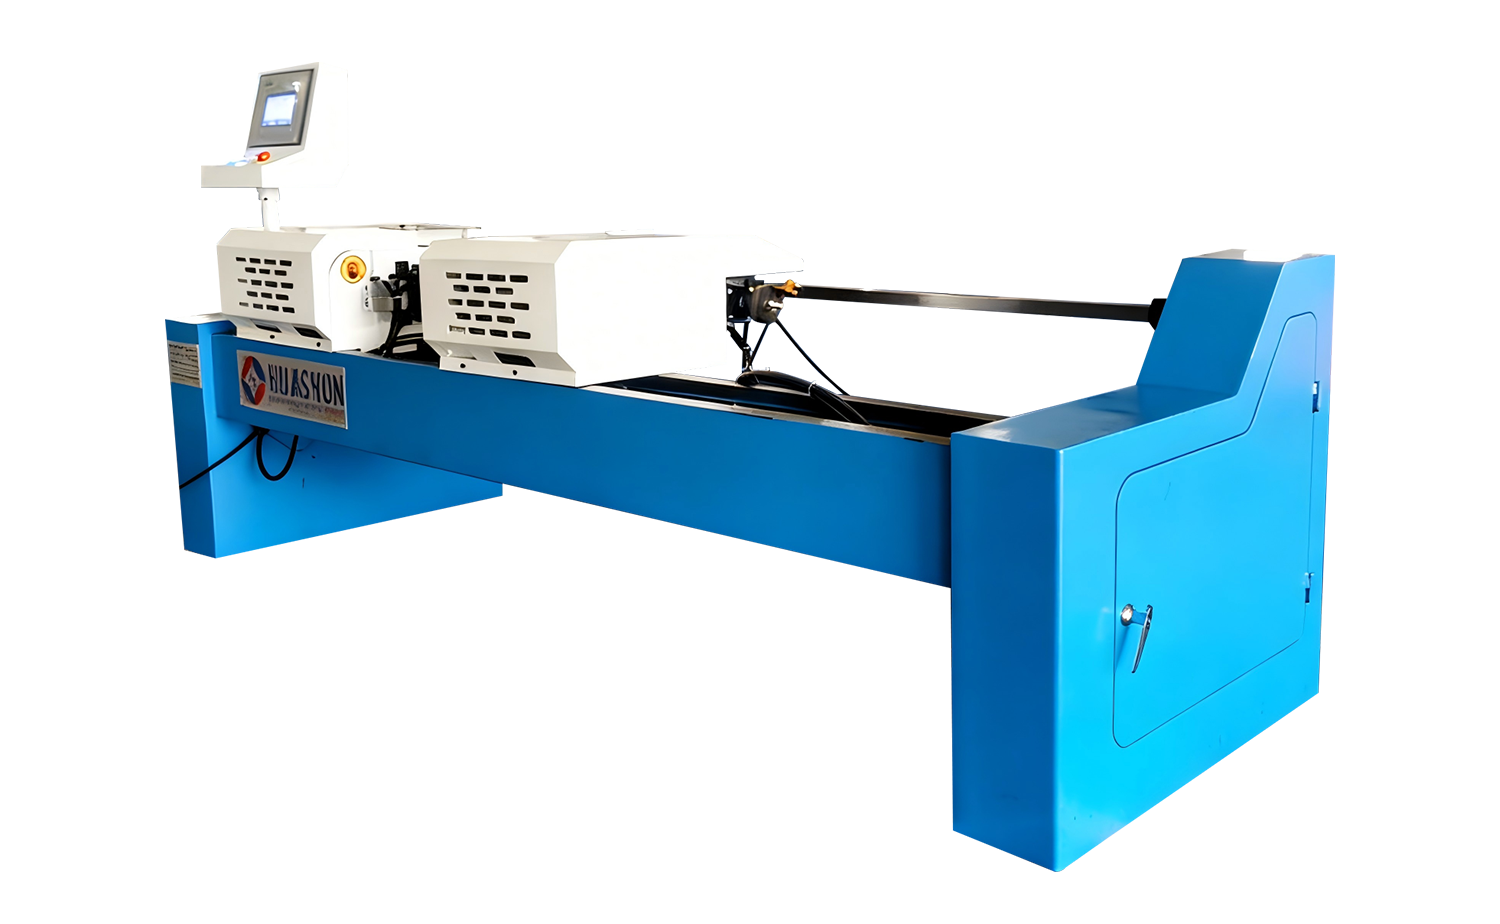 Máquina biseladora de múltiples lados de doble cabezal para un acabado de bordes consistente Un sistema de biselado neumático semiautomático que trabaja en tubos y barras de diversos materiales, creando bordes de entrada limpios en una sola pasada. Ver producto →
Si está evaluando diferentes estilos de máquinas, nuestro guía de máquinas cortadoras de tubos ofrece una descripción general de las opciones manuales, semiautomáticas y completamente automáticas.
Conformación final y ajuste
El tercer paso de preparación es asegurarse de que las dos partes realmente encajen. En una junta de encaje, el espacio entre las superficies interior y exterior del tubo debe permanecer dentro del rango de espacio para soldadura fuerte, y eso es difícil de lograr con un tubo original cuando las dimensiones varían. Muchos talleres utilizan máquinas formadoras de extremos de tubos para expandir, reducir o ensanchar un extremo de modo que la junta quede dentro del espacio libre recomendado.
Un enfoque típico es expandir el extremo del tubo de cobre para que se deslice sobre el tubo de acero inoxidable o reducir el extremo de acero inoxidable cuando el ensamblaje lo requiera. Cualquiera que sea la ruta que tome, el conformado debe realizarse antes de la limpieza final con solvente, y las piezas deben manipularse con cuidado después para mantener las superficies limpias hasta el momento de la soldadura fuerte.
Defectos comunes y cómo evitarlos
La mayoría de los defectos de la soldadura fuerte se remontan a la preparación, al equilibrio térmico o a ambos. Esté atento a estos modos de falla típicos:
- Relleno incompleto. La separación de la junta es demasiado amplia o la pieza alcanza la temperatura de manera desigual; revise el patrón de calentamiento y confirme la holgura de las juntas.
- Porosidad. Flujo atrapado o contaminación dentro de la junta; limpie a fondo, use fundente nuevo y evite sobrecalentar el relleno.
- Escala de óxido. El óxido oscuro en la superficie del acero inoxidable generalmente significa sobrecalentamiento o cobertura insuficiente del fundente; Utilice un fundente adecuado y limite el tiempo a temperatura.
- Fugas bajo presión de servicio. Estos casi siempre se deben a problemas de preparación. Pruebe la presión de sus ensamblajes y utilice pruebas de fugas de helio en líneas críticas para obtener un resultado definitivo.
Elegir el equipo de preparación adecuado
La línea entre uniones ocasionales soldadas a mano y una situación de producción es importante. Si suelda algunas uniones por semana, las herramientas manuales y una técnica cuidadosa son suficientes. Si fabrica conjuntos todos los días, los pasos de preparación pertenecen a una máquina, no al criterio del operador. Ahí es exactamente donde vemos la mayor diferencia entre los talleres que luchan contra las altas tasas de rechazo y los talleres que tratan la soldadura fuerte como un paso estable y rutinario.
Nuestra propia experiencia se centra en maquinaria de procesamiento de tubos y tuberías, por lo que hemos pasado años observando a los clientes combinar equipos de corte, conformado de extremos y biselado para estabilizar sus líneas de soldadura fuerte. El principio es simple: una junta preparada con cortes en los extremos cuadrados, rebabas controladas y un ajuste correcto le brinda al operador del soplete la mejor oportunidad de realizar un trabajo limpio en cada junta.
Soldar cobre con acero inoxidable no tiene por qué ser un arte negro. Mantenga las superficies limpias, mantenga el espacio correcto, equilibre el calor y elija una masilla que humedezca ambos metales base. En el lado de la producción, preste atención a los tres pasos de preparación: corte a escuadra, biselado y contornos finales formados. Cuando son correctas, la situación se vuelve predecible. Si está configurando o mejorando una línea de soldadura fuerte y desea hablar sobre el lado de la máquina, estaremos encantados de ayudarle.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida