 English
 русский
 Español
material para formar tubos: aplicaciones, criterios de selección y orientación práctica
Fecha:Sep 17, 2026
Contenido
- 1 Por qué es importante la elección del material en el conformado de tubos
- 2 Materialeses comunes para la formación de tubos.
- 3 Propiedades de los materiales que impulsan el comportamiento del conformado.
- 4 Materiales de herramientas: haga coincidir la herramienta con el tubo
- 5 Elegir la máquina adecuada para su mezcla de materiales
- 6 El corte y el conformado de extremos también dependen del material.
- 7 Consejos prácticos para seleccionar material para formar tubos.
Cuando un fabricante nos pregunta sobre el material para formación de tubos , normalmente respondemos con otra pregunta: ¿qué estás intentando construir y qué tan apretadas están las curvas? El material que se carga en una máquina dobladora determina la vida útil de la herramienta, el tiempo del ciclo, la calidad del plegado y si la pieza terminada pasa la inspección. No existe un mejor material universal para formar tubos; Sólo existe el material adecuado para un trabajo específico.
Por qué es importante la elección del material en el conformado de tubos
El conformado de tubos cubre muchas operaciones: doblado por estirado rotatorio, doblado por rodillos, corte, conformado de extremos, biselado y punzonado. Cada proceso interactúa de forma diferente con el material de la pieza de trabajo. Un tubo que se dobla excelentemente puede resultar difícil de cortar limpiamente. Una aleación que se forma en los extremos sin agrietarse puede recuperarse de manera tan agresiva que cada ángulo de curvatura necesita compensación. Comprender el comportamiento del material es la diferencia entre una producción fluida y un montón de chatarra.
Tres propiedades son las más importantes: límite elástico, alargamiento y endurecimiento por trabajo. El límite elástico determina cuánta fuerza se necesita antes de que el tubo comience a deformarse plásticamente. El alargamiento indica hasta qué punto puede estirarse el material antes de fracturarse, lo cual es fundamental para curvaturas de radio estrecho. El endurecimiento por trabajo describe la rapidez con la que el material se vuelve más fuerte a medida que se deforma, lo que afecta la capacidad de flexión, el desgaste de la herramienta y la cantidad de pasadas de conformado que puede realizar.
Materialeses comunes para la formación de tubos.
Estos son los materiales que vemos con más frecuencia en los talleres de conformado de tubos, junto con el comportamiento que puedes esperar de cada uno de ellos.
| Material | Aplicaciones típicas | Notas de formabilidad |
|---|---|---|
| DOM 1020/1026 acero dulce | Jaulas antivuelco, chasis, marcos estructurales. | Excelente opción versátil; se dobla de manera predecible con soporte de mandril |
| 4130 cromolio | Aeroespacial, deportes de motor, estructuras ligeras. | Fuerte, pero requiere más fuerza y una cuidadosa compensación de la recuperación elástica. |
| Inoxidable austenítico (304/316) | Procesamiento de alimentos, equipos médicos, trabajos arquitectónicos. | El trabajo se endurece rápidamente; Necesita máquinas potentes y buena lubricación. |
| Aluminio (6061, 6063) | Mobiliario, intercambiadores de calor, barandillas. | Se agrieta fácilmente en radios estrechos; Elija el temple y el mandril con cuidado. |
| Cobre y latón | Fontanería, piezas eléctricas, artículos de decoración. | Suave y fácil de moldear, pero propenso a rayarse y ovalarse. |
| Titanio (Grado 2 y 5) | Implantes aeroespaciales, marinos y médicos. | Muy desafiante; necesita herramientas especiales y velocidades de plegado lentas |
El acero dulce, especialmente DOM 1020 o 1026, sigue siendo el material más común para la formación de tubos en trabajos estructurales y automotrices. Se dobla de manera predecible, mantiene bien su forma y responde consistentemente a la flexión soportada por el mandril. Para los talleres que producen jaulas antivuelco, componentes de chasis y piezas de equipos pesados, el acero DOM ofrece el mejor equilibrio entre resistencia, ductilidad y costo.
Los aceros inoxidables austeníticos como el 304 y el 316 son populares en el procesamiento de alimentos, equipos médicos y proyectos arquitectónicos. Resiste la corrosión y tienen buen aspecto, pero se soportan agresivamente con el trabajo. Un tubo de acero inoxidable que ha sido parcialmente doblado se vuelve más duro y resistente en la zona deformada, aumentando la fuerza necesaria para el resto del doblez y acelerando el desgaste de la herramienta. Los troqueles limpiadores de bronce y aluminio y el lubricante de alta calidad son esenciales para obtener curvaturas limpias de acero inoxidable.
Las aleaciones de aluminio como 6061-T6 y 6063-T52 son livianas y fáciles de mecanizar, razón por la cual dominan industrias como la del mueble, climatización y barandilla arquitectónica. Sin embargo, se agrietan más fácilmente en radios estrechas. La condición del templado es crítica: un templado T6 completamente endurecido tiene mucho menos alargamiento que un templado T52 u O. Si necesita curvas cerradas en aluminio, elija un templo más suave y use un mandril con suficientes bolas para soportar la pared interior.
Propiedades de los materiales que impulsan el comportamiento del conformado.
Límite elástico y recuperación elástica
El springback es la recuperación elástica del tubo después de que se elimina la carga de flexión. Cada material regresa en diferente grado. Los materiales de alta resistencia como el cromo 4130 y el titanio se recuperan mucho más que el acero dulce, por lo que la matriz de curvatura debe doblar el tubo en un ángulo que compense la recuperación. Las modernas máquinas dobladoras de tubos de CNC manejan esto con compensación programable, pero cada lote de material aún necesita verificación.
Elongación y radio de curvatura mínima.
El alargamiento determina con qué fuerza se puede doblar un tubo antes de que se rompa la pared exterior. Como regla general, cuanto más duro sea el material, mayor debe ser el radio mínimo de la línea central en relación con el diámetro del tubo. Un tubo de acero dulce a menudo se puede doblar hasta un radio estrecho de 1,5 veces el diámetro exterior, mientras que un tubo de aluminio o titanio de alta resistencia puede requerir 3 veces el diámetro o más. El adelgazamiento de las paredes en el exterior y las arrugas en el interior son los dos modos de fallo a los que hay que prestar atención.
Endurecimiento por trabajo y desgaste de herramientas.
Los materiales que se endurecen rápidamente, siendo el acero inoxidable y el titanio los ejemplos clásicos, desgastan las herramientas más rápido y requieren más potencia de la máquina. Cuando seleccione un material para formar tubos, tenga en cuenta el costo de mantenimiento de las herramientas y la necesidad de una sujeción robusta. Una dobladora CNC para trabajos pesados con control servohidráulico es mucho mejor para estos materiales que una máquina para trabajos livianos.
Materiales de herramientas: haga coincidir la herramienta con el tubo
Las herramientas que entran en contacto con el tubo a menudo deciden si un material difícil se puede formar con éxito. Para la mayoría de los trabajos de doblado de tubos en acero al carbono, las herramientas de acero aleado son la mejor opción porque resisten el desgaste y mantienen su precisión dimensional durante largos ciclos de producción. Pero cuando la pieza de trabajo es de acero inoxidable ferroso o titanio, la presión entre la herramienta y el tubo puede provocar irritaciones y rayaduras. En esos casos, las herramientas de bronce de aluminio para matrices y mandriles limpiadores reducen la fricción y protegen la superficie del tubo.
Los mandriles cromados son otra opción común. Ofrecen baja fricción para doblar tubos de aluminio, cobre y bronce y duran mucho en producción de gran volumen. La clave es hacer coincidir el material de la herramienta no sólo con la pieza de trabajo sino también con su estrategia de lubricación y la capacidad de potencia de la máquina.
Elegir la máquina adecuada para su mezcla de materiales
Una vez que comprenda el material para formar tubos, el siguiente paso es combinarlo con el equipo adecuado. Los tubos de paredes gruesas de acero de alta resistencia requieren una máquina dobladora CNC totalmente automática con potencia servohidráulica y un eje de mandril que pueda soportar cargas elevadas. Los tubos de aluminio y acero inoxidable de pared delgada requieren un control preciso del mandril y velocidades de curvatura consistentes para evitar arrugas y ovalidades.
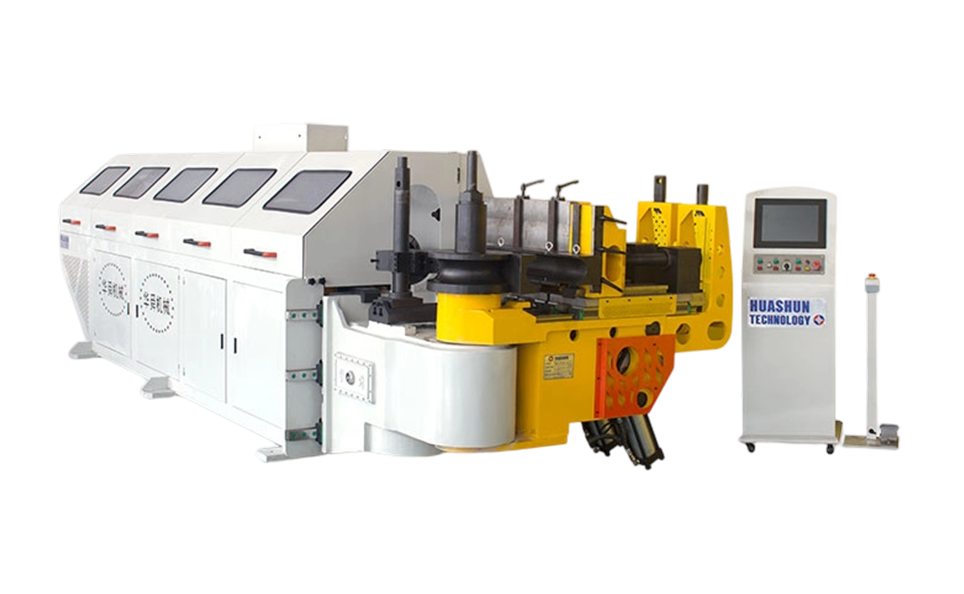 SB-219CNC Dobladora de tubos CNC completamente automática con control servohidráulico Esta dobladora de tubos completamente automática cuenta con tres ejes programables, servomotores y un PLC con pantalla táctil, que admite modos hidráulicos y CNC para curvaturas precisas y repetibles en diversos materiales. Ver producto →
Para talleres que doblan una amplia variedad de materiales, una máquina con compensación de radio programable y capacidad de radios múltiples ahorra horas de tiempo de configuración. Nuestros clientes es fabricación de automóviles Cambie rutinariamente entre acero suave, aluminio y acero inoxidable en un solo turno. La clave de su éxito es una máquina que almacena los parámetros de plegado para cada material y tamaño de tubo.
El corte y el conformado de extremos también dependen del material.
El plegado no es la única operación en la que el material importa. Cortar un tubo de forma limpia y sin excesivas rebabas requiere una velocidad de la cuchilla y un avance adaptados a la dureza del material. El aluminio, por ejemplo, se corta rápidamente pero tiende a formar un filo acumulado en la hoja, mientras que el acero inoxidable requiere velocidades más lentas y más refrigerantes.
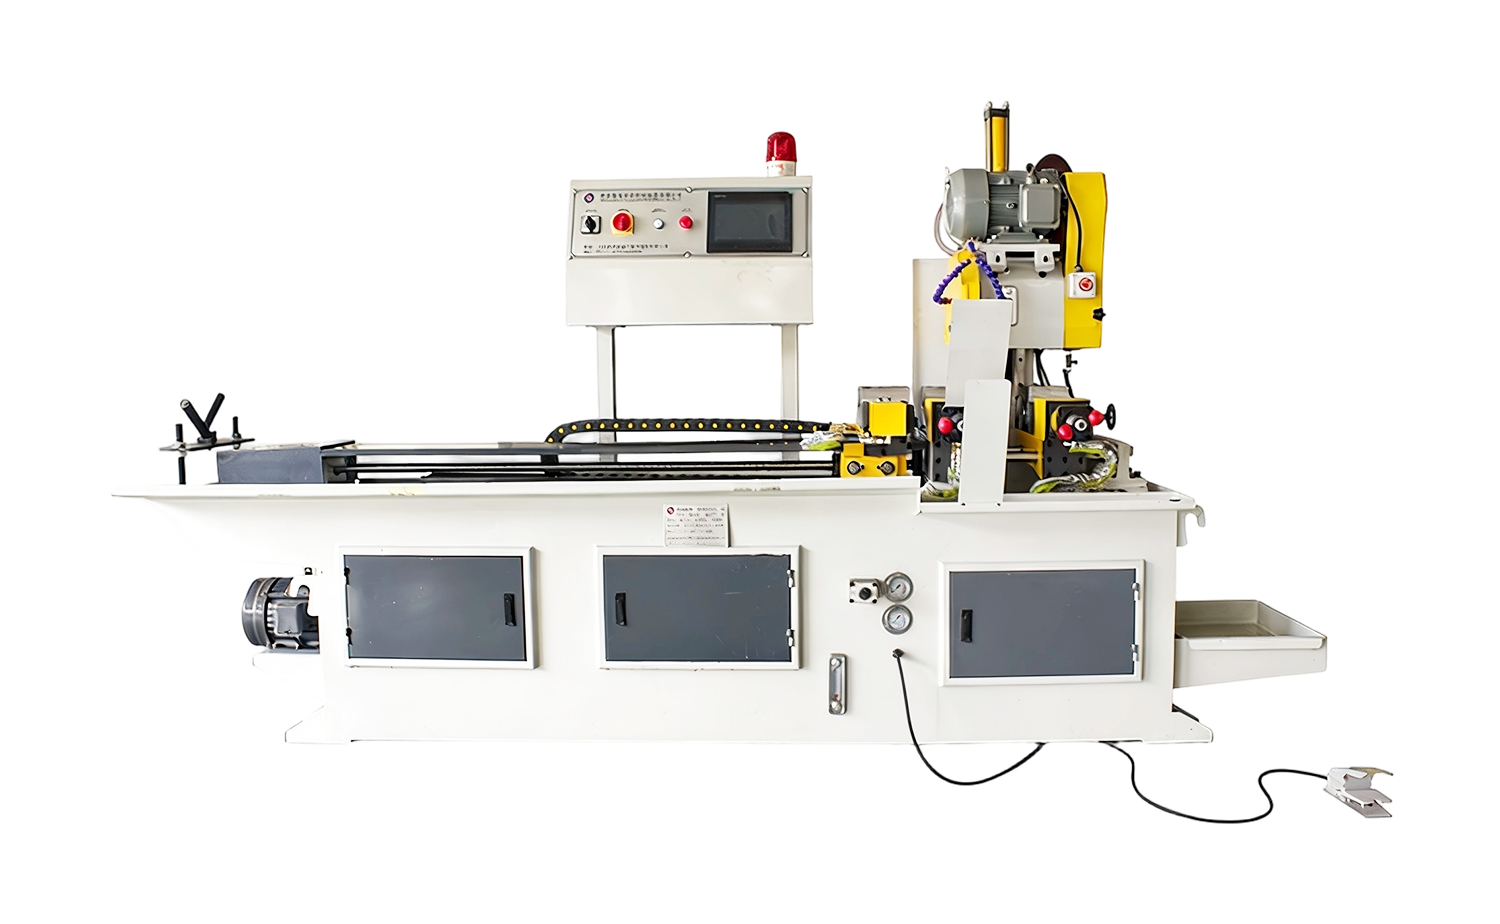 Máquina cortadora de tubos de alimentación serva automática serie CNC Una máquina cortadora de sierra circular automatizada con control PLC, sujeción y avance hidráulico, capaz de realizar cortes sin rebabas en acero al carbono e inoxidable, con accesorios multitubos y funcionamiento silencioso. Ver producto →
El conformado de extremos, que incluye la reducción, expansión y conformado en frío del extremo del tubo, es igualmente sensible a la calidad del material. Un material con buen alargamiento puede reducir su diámetro varios milímetros con una sola pasada. En cambio, un material quebradizo o endurecido puede agrietarse. Las máquinas formadoras de extremos hidráulicos con carrera y velocidad ajustables le brindan el control necesario para adaptarse a cada material.
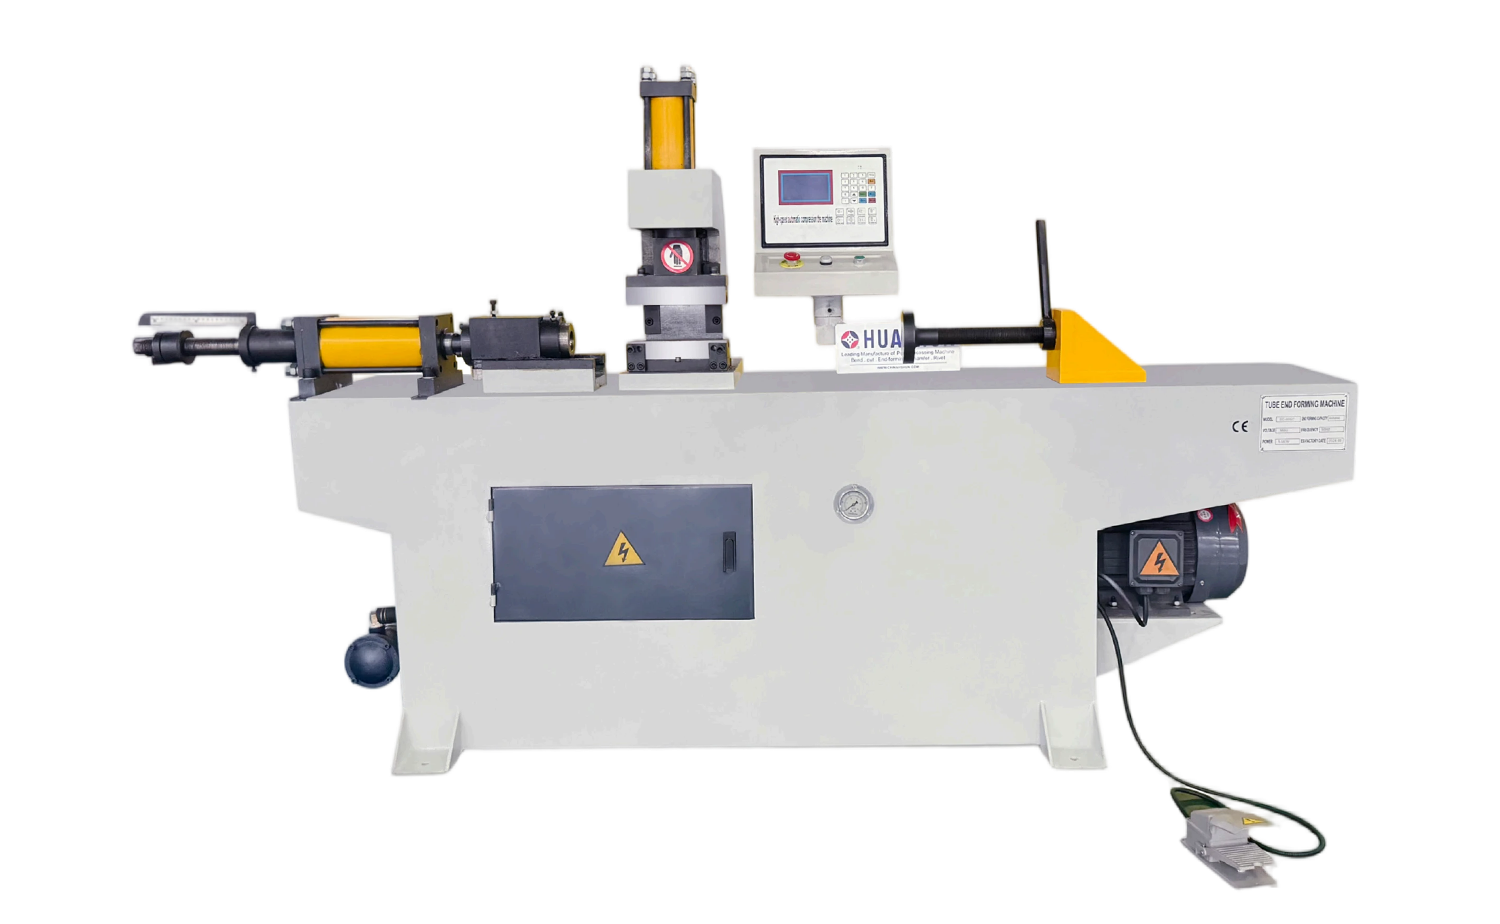 Máquina formadora automática de extremos de tubos de cabezal único TM40 Una máquina formadora de extremos hidráulica con pantalla táctil PLC, que ofrece modos automáticos o manuales y formas de matrices versátiles para reducir, expandir y formar en frío extremos de tubos en producción de gran volumen. Ver producto →
Para una producción de gran volumen, una formadora de extremos automática de un solo cabezal con el juego de matrices correcto produce resultados consistentes en lotes grandes. Cualquiera que sea el material que elija, pruebe su material y ajuste la velocidad de formado y la lubricación antes de comprometerse con la producción total.
Consejos prácticos para seleccionar material para formar tubos.
- Consulte siempre el certificado de material. El límite elástico y el alargamiento varían de un lote de calor a otro.
- Realice pruebas de flexión antes de la producción. Una pequeña muestra con las herramientas reales revela recuperación elástica, arrugas y adelgazamiento de la pared.
- Haga coincidir el temperamento con la radio de curvatura. Para curvas cerradas, elija una sien más suave y, si es necesario, trate térmicamente después del formado.
- Utilice abundante lubricación para acero inoxidable y titanio.
- Mantenga un libro de registro de los lotes de materiales y la configuración de la máquina para que los pedidos repetidos comiencen con parámetros probados.
- Hable con el proveedor de su máquina con antelación. Un fabricante experimentado en equipos de formación de tubos puede recomendar configuraciones de herramientas y máquinas para su combinación de materiales.
El material es la base de toda exitosa operación de conformado de tubos. Al comprender cómo el límite elástico, el alargamiento y el endurecimiento por trabajo influyen en el proceso, y al combinar el material con la máquina y las herramientas adecuadas, se puede lograr una calidad de plegado constante, una vida útil más larga de la herramienta y menos piezas rechazadas. Si está evaluando un nuevo material para la formación de tubos y desea asesoramiento sobre la configuración del equipo, comuníquese con nuestro equipo. Probablemente lo hayamos doblado antes, o conocemos a alguien que lo haya hecho.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida