 English
 русский
 Español
Conformación de tubos: corte, doblado, conformación de extremos y acabado explicados en detalle
Fecha:Sep 24, 2026
Contenido
La forma del tubo es un término amplio y es exactamente por eso que puede resultar confuso al principio. En un entorno de producción real, cubre todo, desde cortar un tubo a medida y doblarlo hasta un radio específico, hasta formar los extremos, biselar los bordes, perforar agujeros y expandir los diámetros. Cada operación cambia ligeramente el material y el orden importa. Si te equivocas en la secuencia, pasarás más tiempo arreglando piezas que fabricándolas.
Lo que realmente cubre el conformado de tubos en la producción
La mayoría de la gente viene a dar forma al tubo porque necesitan doblar un tubo. Ése es el punto de partida obvio, pero doblar por sí solo rara vez produce una pieza terminada. Un flujo de trabajo típico incluye cortar el tubo a medida, preparar los extremos, doblarlo para darle forma y luego terminar los detalles. Si algún paso está fuera de tolerancia, el conjunto final no encajará.
Desde nuestro lado de la industria, vemos el modelado de tubos como una cadena en lugar de una acción única. Un corte que no sea cuadrado provocará un ángulo de curvatura. Una curvatura que no esté compensada por la recuperación elástica no coincidirá con el accesorio. Un chaflán demasiado rugoso arruinará la soldadura. Estos no son problemas teóricos. Aparecen todos los días en talleres que presionan para lograr tiempos de ciclo más rápidos y tolerancias más estrictas.
Un mapa de procesos para el taller
Cuando llega una nueva pieza de tubo, el primer paso más útil es mapear las operaciones en orden. La siguiente tabla muestra una versión simplificada que cubre la mayoría de los trabajos con tubos metálicos.
| Proceso | Equipo típico | Lo que ofrece |
|---|---|---|
| corte | Sierras manuales, neumáticas, hidráulicas o CNC; cortadores láser | Longitudes precisas con rebabas controladas |
| Doblar | NC, CNC, dobladoras de rodillos, máquinas de doble cabezal. | Ángulos, radios y geometría de curvatura múltiple |
| Formado final | Máquinas formadoras de cabezales simples o dobles | Extremos expandidos, reducidos o sellados. |
| biselado | Chaflanadoras de uno o dos cabezales | Preparación de soldadura limpia y bordes desbarbados. |
| punzonado | Punzonadoras hidráulicas o de arco | Agujeros, ranuras y muescas |
| Expandiendo | Máquinas expansoras horizontales o verticales. | Cambios de diámetro controlados para accesorios. |
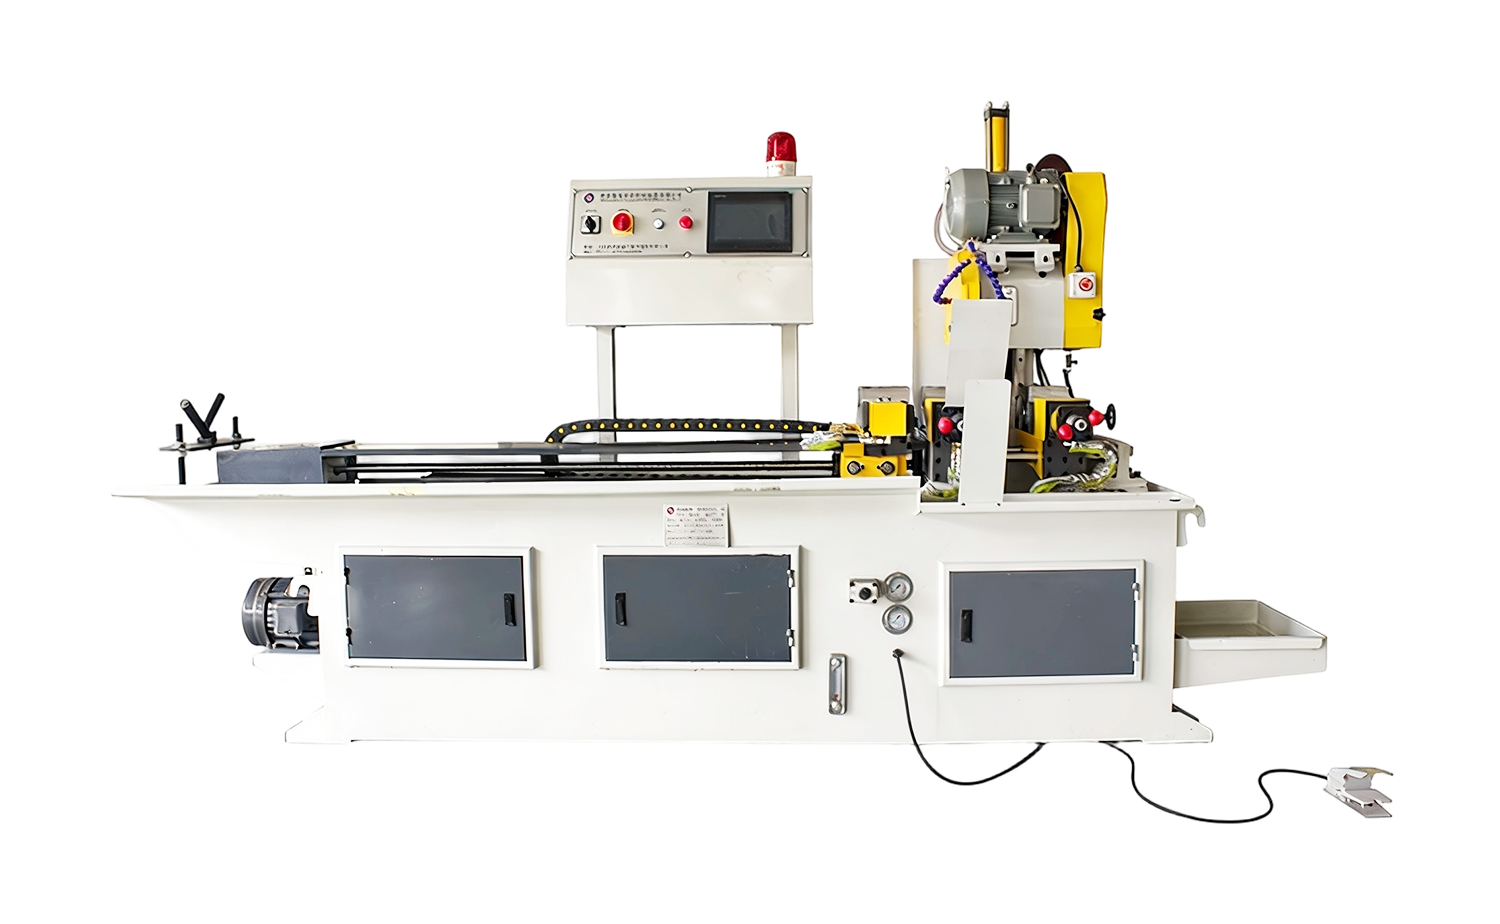 Máquina cortadora de tubos de alimentación serva totalmente automática serie CNC Máquina cortadora de tubos y barras totalmente automática controlada por PLC para talleres industriales que buscan cortes cuadrados y con pocas rebabas antes de doblar y formar los extremos. Ver producto →
El paso de corte marca la pauta. Si el corte no es escuadrado o la rebaba es pesada, cada operación posterior debe compensarlo. Es por eso que muchos talleres invierten en una máquina cortadora confiable antes de actualizar cualquier otra cosa. Un buen corte hace que el doblado y la formación de extremos sean mucho más predecibles.
Cómo las diferentes industrias dan forma a sus tubos
Los mismos procesos básicos aparecen en todas las industrias, pero las prioridades cambian. en fabricación de automóviles , el tiempo de ciclo y la repetibilidad suelen ser las principales preocupaciones. En el trabajo de HVAC, la forma de los tubos a menudo se centra en curvas limpias y conexiones confiables. Los trabajos de construcción y estructurales tienden a priorizar la durabilidad y la capacidad de soportar paredes de gran espesor.
También vemos tubos moldeados en equipos de fitness, electrodomésticos, sistemas de refrigeración de centros de datos y maquinaria agrícola. Cada una de estas áreas tiene sus propias expectativas de tolerancia y requisitos de volumen. Un taller que fabrica unos cientos de piezas al mes elegirá equipos diferentes que una planta que funcione con tres turnos. El mapa de procesos sigue siendo similar, pero el nivel de automatización cambia.
Problemas comunes de configuración de tubos y cómo leerlos
Después de algunos años de trabajar con fabricantes de tubos, comienza a reconocer que surgen los mismos problemas una y otra vez. La mayoría de ellos no son misteriosos. Son señales de que un paso del proceso necesita atención.
recuperación elástica
Cada tubo doblado retrocede un poco cuando se libera la presión. Si el ángulo de plegado es consistentemente incorrecto, la solución suele ser compensar en el sistema de control o ajustar las herramientas. Las dobladoras CNC modernas manejan esto bien, pero aún así es útil comprender el material que se está procesando. El espesor de la pared, la aleación y el temple afectan el movimiento del tubo.
Rebabas y deformación final
Una rebaba en un extremo cortado es más que una cuestión estética. Puede alterar una medición, dañar un accesorio o crear un punto débil en una soldadura. Las máquinas de biselado y desbarbado son la respuesta estándar, pero la cuchilla de corte y el avance correctos también son importantes. Si el extremo del tubo se deforma durante el corte, el problema puede ser la sujeción o el estado de la cuchilla y no la propia máquina.
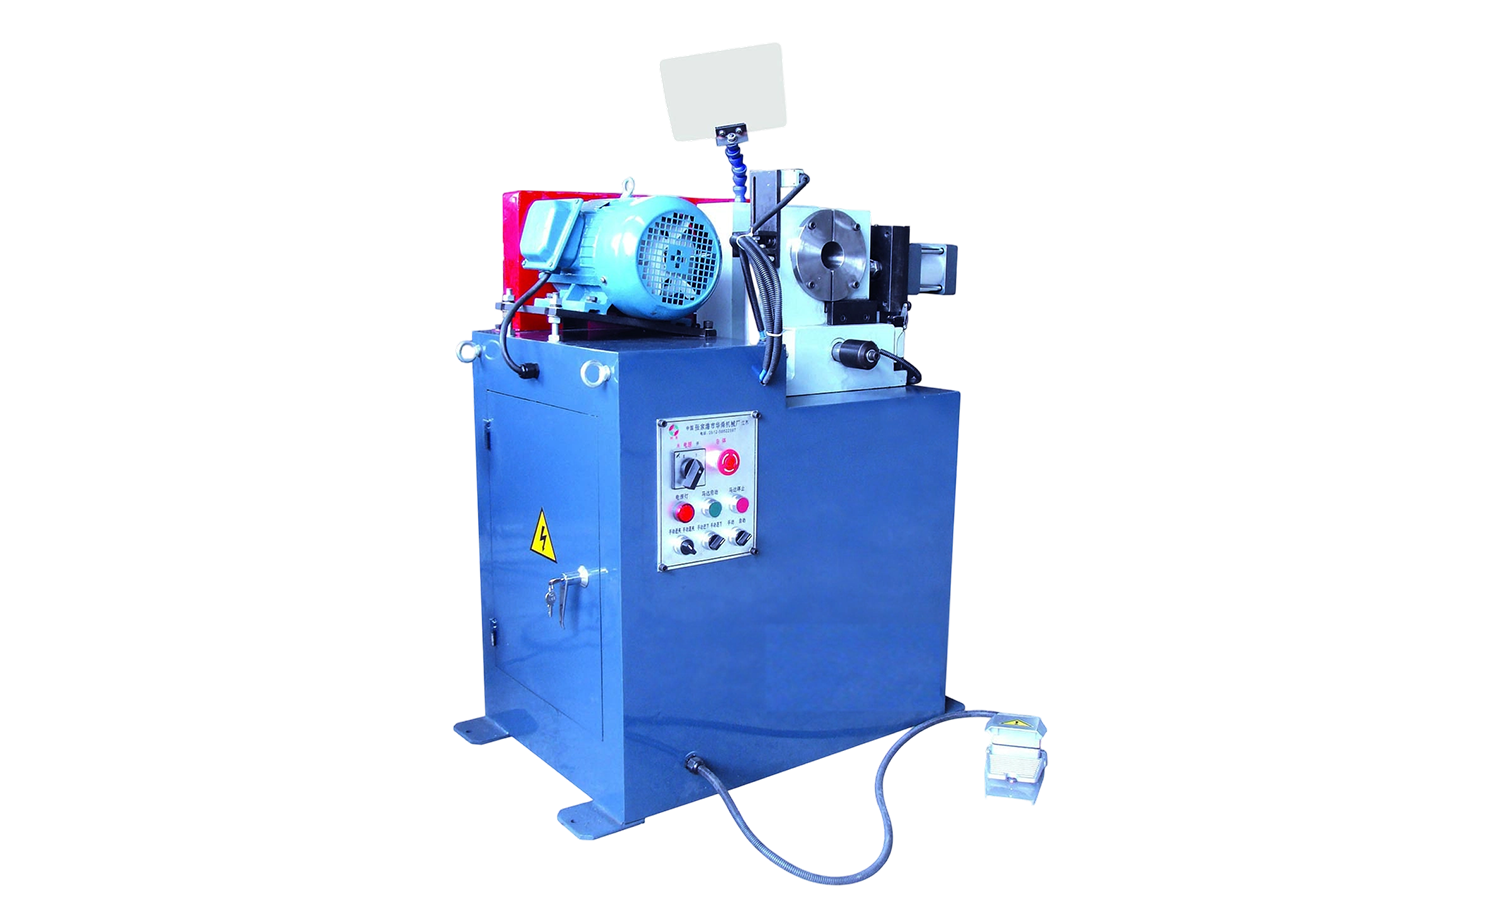 Máquina biseladora de tubos de cabezal único de alta precisión serie EF AC Máquina biseladora de tubos neumática semiautomática que termina los bordes planos, internos y externos para abordar las rebabas antes de seguir formando. Ver producto →
Terminar formando grietas
Cuando un extremo se expande o reduce, el material debe fluir sin rasgarse. Las grietas generalmente indican demasiada deformación en una sola pasada, una lubricación incorrecta o un material que necesita recocido. Ejecutar una pieza de prueba y verificar el espesor de la pared después del conformado es un hábito simple que ahorra muchos desperdicios.
Elegir equipo sin comprar demasiado
Una de las preguntas más comunes que escuchamos es si un taller debería comenzar con una máquina manual o pasar directamente a un modelo CNC. La respuesta honesta depende del volumen, la complejidad de la pieza y la habilidad del operador que tenga a mano. Una dobladora manual puede ser perfecta para prototipos y trabajos de bajo volumen. Una máquina CNC gana dinero cuando necesita repetibilidad en miles de piezas.
- Haga coincidir la máquina con su carga de trabajo actual, no con una proyección que tal vez nunca suceda.
- Considere la cadena de proceso completa, porque un gran doblador no puede arreglar un mal corte.
- Piense en el tiempo de cambio si utiliza muchos números de piezas diferentes.
- Deje espacio para crecer, pero no pague por capacidad que no utilizará.
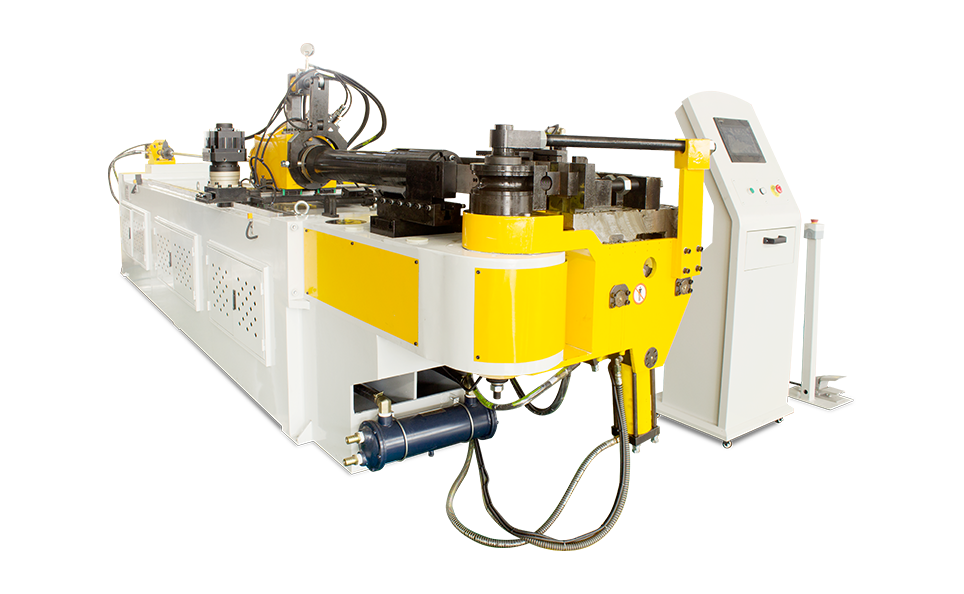 Máquina dobladora de tubos de radios múltiples totalmente automática serie CNC M Dobladora de tubos servocompletamente automática con ejes programables y control de pantalla táctil PLC, adecuada para doblados repetibles de alta precisión en volúmenes de producción exigentes. Ver producto →
También ayuda hablar con alguien que haya visto tu tipo de papel antes. Una breve conversación sobre el espesor de la pared, el radio de curvatura y el volumen anual puede evitar un error costoso.
Uniendo el proceso
La conformación de tubos funciona mejor cuando los escalones se tratan como un solo sistema. Cortar, doblar, formar, biselar, punzonar y expandir se influyen mutuamente. Los talleres que obtienen los mejores resultados suelen ser los que prestan atención al traspaso entre operaciones, no sólo al rendimiento de una sola máquina.
Si está planificando una nueva línea o reemplazando una máquina vieja, comience con un mapa de proceso claro y una estimación de volumen realista. A partir de ahí, las elecciones de equipamiento se vuelven mucho más fáciles de justificar. Para una mirada más profunda a una parte de la cadena, nuestro guía completa para cortar tubos cubre las opciones y compensaciones con más detalle.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida