 English
 русский
 Español
Guía para tuberías de paredes delgadas: espesor de pared, consejos para doblar, cortar y formar
Fecha:Oct 01, 2026
Contenido
- 1 ¿Qué hace que una tubería tenga paredes delgadas?
- 2 Pared delgada versus pared pesada: lo que realmente cambia
- 3 Los materiales que es más probable que encuentre
- 4 Doblar tuberías de paredes delgadas sin colapsar
- 5 Corte limpio de tuberías de paredes delgadas
- 6 Acabado final: chaflán, desbarbado y forma
- 7 Donde las tuberías de paredes delgadas se ganan el sustento
- 8 Una breve lista de verificación antes de la primera parte
Los tubos de paredes delgadas tienen la capacidad de humillar incluso a los fabricantes experimentados. Una curva que transcurre suavemente en Schedule 40 de repente se arruga o agrieta cuando la pared cae a 1,5 mm, y una cuchilla que corta tubos pesados todo el día deja una rebaba que arruina la siguiente operación. El material no ha cambiado. La relación entre diámetro y pared tiene.
Construimos procesamiento de tubos. equipo para doblar , corte, biselado, punzonado y conformado de extremos, y gran parte de nuestro trabajo involucra exactamente esta gama de tubos. Este artículo reúne los puntos prácticos que surgen una y otra vez: cómo se definen los tubos de paredes delgadas, por qué se comportan como lo hacen y cómo doblarlos, cortarlos y terminarlos sin convertir el material bueno en chatarra.
¿Qué hace que una tubería tenga paredes delgadas?
No existe un umbral universal. El espesor de la pared sólo significa algo en relación con el diámetro que tiene que soportar, razón por la cual los ingenieros hablan de la relación D/t: diámetro exterior dividido por el espesor de la pared. Como regla general, los tubos con una relación D/t superior a aproximadamente 20 comienzan a comportarse como paredes delgadas: la pared ya no es lo suficientemente rígida para resistir las fuerzas que la flexión, la sujeción y el corte empujan hacia ella. Con un D/t de 40 o 50, cada operación debe planificarse en lugar de asumirse. Una pared de 2 mm en un tubo de acero inoxidable de cuatro pulgadas es un ejemplo familiar.
También ayuda a mantener separados el tamaño nominal y el espesor real:
- El tamaño nominal es una etiqueta, no una medida. Una tubería de una pulgada lleva el nombre de un orificio tradicional, no de nada a lo que se le pueda poner una pinza.
- El horario arregla la pared. Sch 5, Sch 10, Sch 40 y Sch 80 dan paredes muy diferentes para el mismo tamaño nominal, a menudo un factor de dos o tres entre ellas.
- El dibujo deberá indicar la pared en milímetros. Cuando dice sólo "tubo de una pulgada", una persona asume Sch 40 y otra compra Sch 10, y la diferencia aparece después como un doblez rechazado o una soldadura fallida.
Pared delgada versus pared pesada: lo que realmente cambia
Las diferencias aparecen en el peso, la conformabilidad, la soldadura y las herramientas, y tienden a agravarse. Una pared delgada es más sensible al calor, más dispuesta a deformarse bajo presión de sujeción y menos tolerante con un mandril desgastado.
| Aspecto | Tubería de pared delgada | Tubería de paredes pesadas |
|---|---|---|
| Pared relativa al diámetro | D/t aproximadamente 20 y más | D/t por debajo de aproximadamente 20 |
| Peso por metro | Bajo, ahorra material y manipulación. | Alto, añade costo y rigidez. |
| Comportamiento de flexión | Se colapsa, arruga u ovaliza sin mandril ni matriz limpiadora | A menudo mantiene la forma con herramientas simples. |
| recuperación elástica | Más grande en relación con la pared, más difícil de predecir | Más pequeño y más consistente |
| corte | Se deforma fácilmente; Se prefieren los métodos de dientes finos, de bajo avance, sin virutas o con láser. | Tolera cortes más rápidos y avances más pesados. |
| Soldadura | Se quema rápidamente, necesita poco aporte de calor. | Perdona, acepta más calor. |
| terminar el trabajo | Necesita soporte interno o externo para evitar que la pared se derrumbe. | Las herramientas estándar suelen ser suficientes |
Los materiales que es más probable que encuentre
La elección del material cambia la receta tanto como lo hace el espesor de la pared.
- El acero inoxidable (304, 316) se endurece a medida que se dobla, por lo que necesita más impulso y un contacto más suave con las herramientas que el acero dulce.
- El aluminio es suave y liviano, se marca fácilmente y tiende a irritarse cuando se escatima el lubricante.
- El cobre y el latón son muy dúctiles pero se abollan fácilmente si se sujetan descuidadamente.
- El acero al carbono, incluido el tubo DOM, es predecible y tolerante.
- Los plásticos como el PVC y el PTFE siguen sus propias reglas, normalmente indicando la pared directamente en milímetros.
Doblar tuberías de paredes delgadas sin colapsar
La mayoría de los fallos en la flexión son predecibles. El interior del pliegue se arruga, el exterior se adelgaza o se agrieta, o la sección se ovaliza. La cura suele ser una combinación de apoyo y paciencia.
- Un mandril dentro del tubo, colocado justo después del punto tangente, evita que la pared colapse hacia adentro.
- Un troquel limpiador soporta el radio interior y resiste las arrugas.
- Boost introduce material en la curva en lugar de estirar la pared exterior.
- El radio de curvatura importa; por debajo de aproximadamente dos o tres veces el diámetro exterior, un tubo de pared delgada se vuelve muy difícil.
- Las velocidades de curvatura más lentas y una buena lubricación reducen la fricción y las marcas.
Una dobladora de tubos CNC con ejes servohidráulicos, control de mandril y recetas almacenadas elimina la mayoría de las conjeturas. Una vez que se prueba un programa, se ejecutan nuevamente las mismas configuraciones en el siguiente lote, lo que hace que el trabajo en paredes delgadas sea repetible en lugar de una cuestión de suerte.
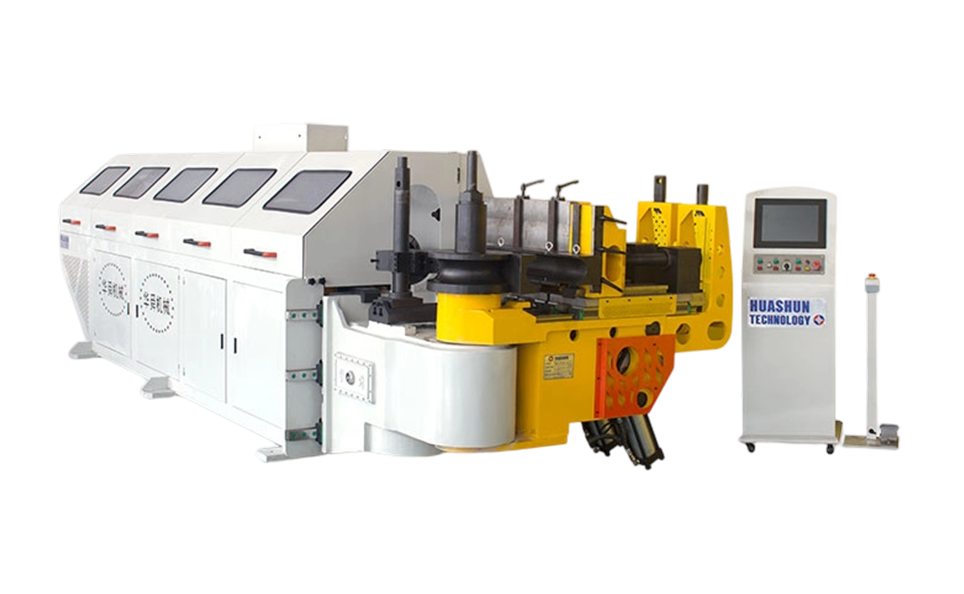 Máquina dobladora de tubos servohidráulica CNC Serie L SB-219CNC Una dobladora de tubos CNC totalmente automática con tres ejes programables, control de mandril y recetas almacenadas, adecuada para el doblado repetible de paredes delgadas antes de considerar el doblado con rodillos. Ver producto →
Para trabajos de radio grande, el doblado con rodillos suele ser una mejor ruta que el doblado por estiramiento, porque el tubo se apoya en un área más amplia a medida que pasa a través de los rodillos. Con el control CNC de las posiciones de los rodillos, puede producir arcos, anillos y formas de S consistentes sin los cambios de herramientas que requiere la configuración del mandril.
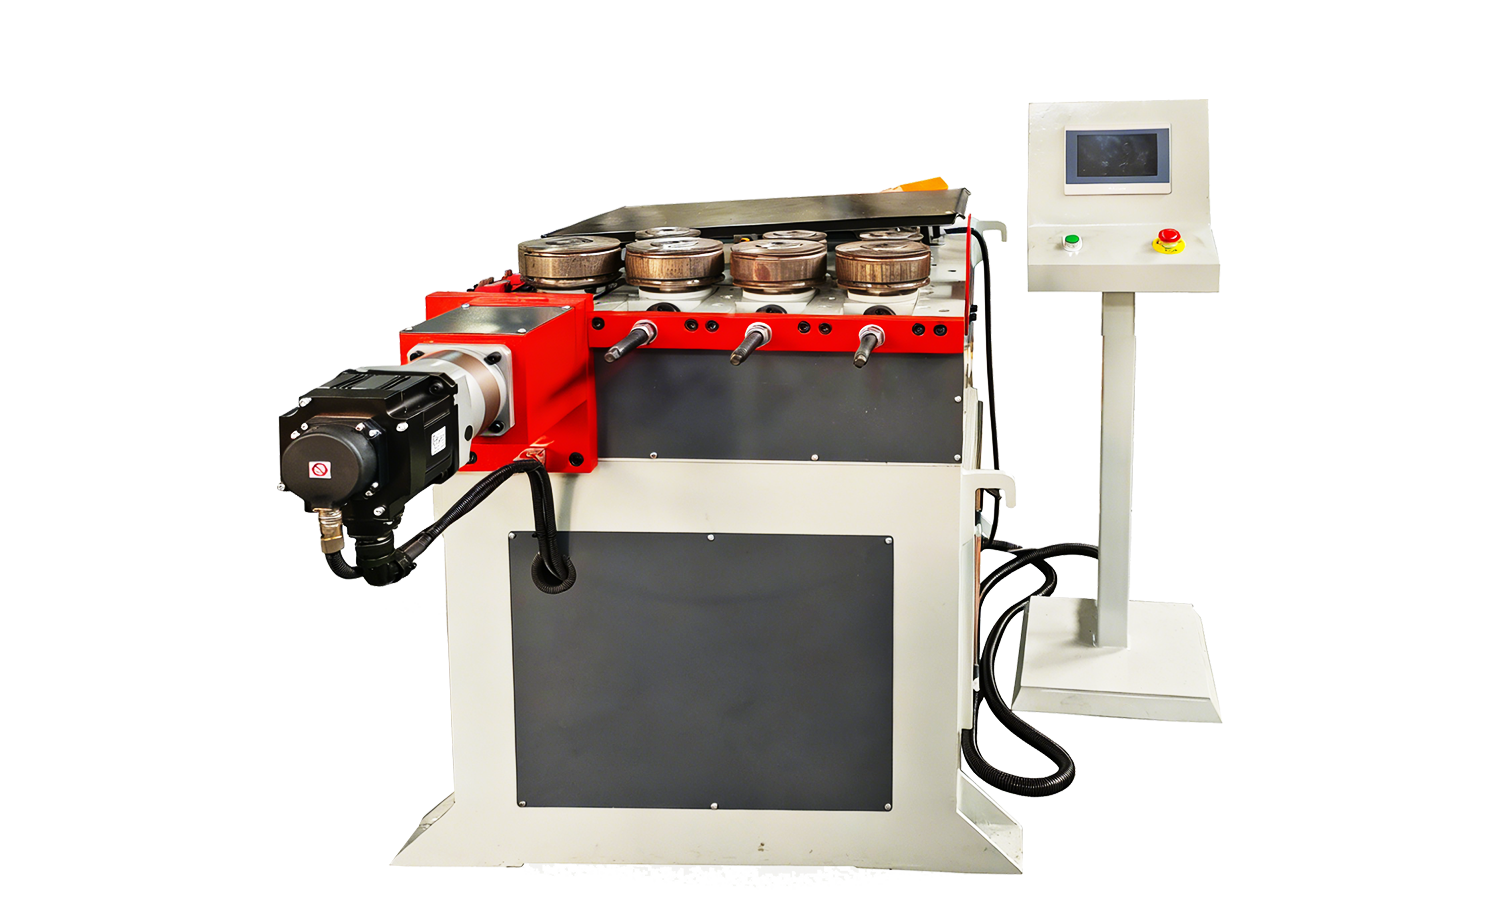 Máquina dobladora de rollos de tubos de pared delgada de alta velocidad serie CNC GY40 Para arcos y perfiles de gran radio, esta dobladora de rodillos CNC admite tubos de paredes delgadas y evita moldes de doblado de tubos extragrandes. Ver producto →
Corte limpio de tuberías de paredes delgadas
Cortar es donde las paredes delgadas se ganan la reputación de causar problemas. Una cuchilla gruesa se agarra a la pared, el tubo se desvía y el resultado es un corte en ángulo, un borde enrollado o una rebaba que hay que eliminar a mano. Las hojas de dientes finos, el bajo avance por diente, la sujeción rígida cerca del corte y el soporte en ambos lados de la hoja ayudan.
El corte sin virutas elimina el problema desde su origen. El tubo se corta rodando o rayando en lugar de quitar material, por lo que no entran virutas en la tubería, un punto importante para las líneas hidráulicas, de refrigeración y médicas, donde una viruta que queda dentro se convierte en una falla más adelante. El corte por láser adopta el enfoque opuesto, ofreciendo libertad de perfilado y bordes limpios con un equilibrio diferente de velocidad y costo. Nuestro guía de tipos de máquinas cortadoras de tubos analiza esas compensaciones con más detalle.
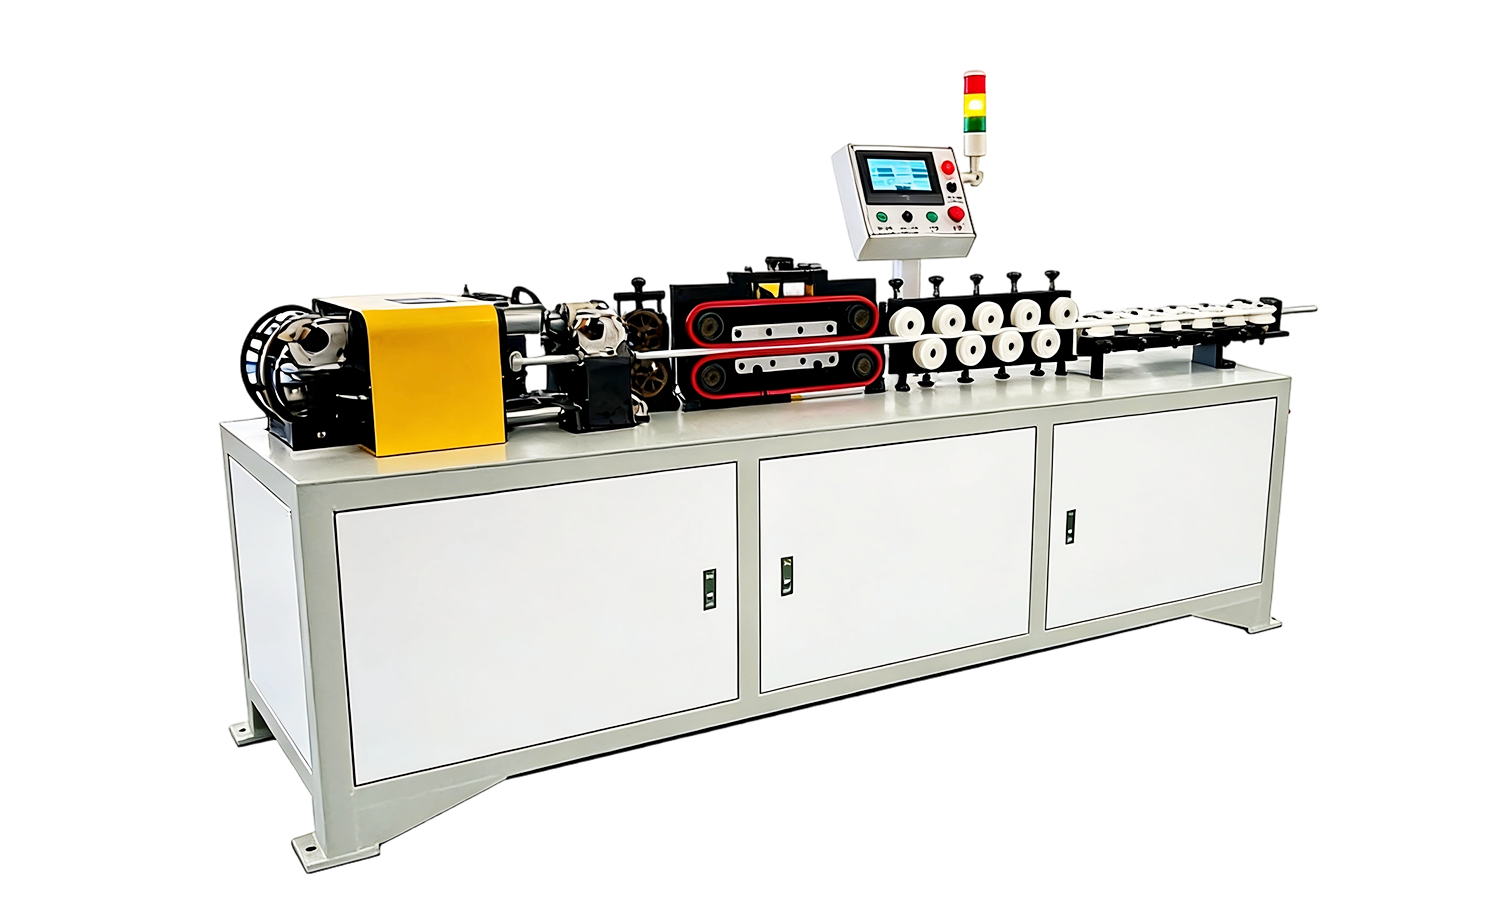 Máquina enderezadora y cortadora de tubos sin virutas SC-30 Un sistema de enderezamiento y corte sin virutas para tubos de cobre y aluminio, que utiliza ruedas protectoras y de corte rotativas para reducir la distorsión y los rayones en la superficie. Ver producto →
Acabado final: chaflán, desbarbado y forma
El trabajo final en tuberías de paredes delgadas tiene que ver con el soporte. Una herramienta de biselado que muerde un tubo de pared gruesa sin quejarse doblará el extremo de un tubo de pared delgada hacia adentro en un instante. Las respuestas habituales son un soporte interno o un eje expansible, herramientas afiladas que cortan en lugar de empujar y avance controlado. Los cabezales de biselado servocontrolados hacen que el avance sea repetible, lo cual es importante cuando el espesor de la pared varía ligeramente de un lote a otro.
La formación final sigue la misma lógica. Reducir, expandir o sellar un tubo de pared delgada funciona bien cuando la operación es gradual y sostenida, y mal cuando se realiza de forma apresurada. El conformado en múltiples etapas con radios generosos y lubricación constante mantiene la integridad de la pared donde una sola pasada agresiva no lo haría.
Donde las tuberías de paredes delgadas se ganan el sustento
Se elige la pared delgada por tres razones: peso, transferencia de calor y formabilidad. Aparece en serpentines HVAC y líneas de refrigerante, tuberías estructurales y de fluidos automotrices, conductos aeroespaciales, marcos de equipos de fitness, muebles, pasamanos, colectores de refrigeración de centros de datos y componentes de electrodomésticos. Cada uno de ellos tiene sus propias prioridades: una línea de refrigerante se preocupa por un diámetro interior limpio, un cuadro de bicicleta por la apariencia y la vida útil, un conducto de aire por el costo por metro. Nuestro Página de aplicación HVAC describe cómo se desarrollan esos requisitos para un sector en particular.
Una breve lista de verificación antes de la primera parte
- Confirme el espesor real de la pared en milímetros, no sólo el tamaño nominal o el cronograma.
- Calcule la relación D/t para saber cuánto soporte necesita el trabajo.
- Verifique el radio de curvatura con el diámetro y considere un radio mayor si el diseño lo permite.
- Verifique que el mandril, la matriz limpiadora y los insertos de sujeción coincidan con el diámetro y la pared del tubo.
- Elija el método de corte según lo que el orificio pueda tolerar, no sólo según el tiempo del ciclo.
- Corte una muestra y mida la ovalidad, el adelgazamiento de la pared y la altura de las rebabas antes de procesar el lote.
Preparación de recompensas de tubería de pared delgada. Las herramientas, las velocidades y la secuencia importan más que en el caso de paredes pesadas, pero nada de eso es misterioso: todo se reduce a sostener la pared, controlar las fuerzas y mantener registros. Si está trabajando en un trabajo específico y desea una segunda opinión sobre cómo abordarlo, nuestro equipo siempre estará encantado de hablar sobre ello.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida