 English
 русский
 Español
Guía para doblar tubos de 1/2 pulgada: matrices, radio, espesor de pared y opciones de máquina
Fecha:Oct 08, 2026
Contenido
- 1 Lo que realmente significa "tubo de 1/2 pulgada"
- 2 Radio de curvatura, matrices y recuperación elástica
- 3 Opciones de máquina para doblar tubos de media pulgada
- 4 Comparación de métodos de plegado de un vistazo
- 5 Defectos comunes y sus causas
- 6 Donde aparece el trabajo del tubo de media pulgada
- 7 Realizar la configuración correcta la primera vez
El tubo de media pulgada parece una de las cosas más simples de doblar en el taller, hasta el momento en que una línea de acero inoxidable de paredes delgadas colapsa a mitad de un tramo. Aparece en todas partes: líneas de retorno hidráulicas y de combustible, serpentines de refrigeración, paneles de instrumentos, equipos de gimnasio, marcos de electrodomésticos e innumerables conjuntos soldados. El diámetro es lo suficientemente pequeño como para manipularlo a mano, pero la pared suele tener solo un milímetro o menos, por lo que aparecen rápidamente arrugas, aplanamiento y grietas cuando las herramientas no se adaptan al material.
Hemos pasado años ayudando a los talleres a pasar de un tornillo de banco y un puñado de arena a equipos de doblado con herramientas adecuadas, y la caída en la tasa de desechos suele ser lo primero que notan los clientes. Esta guía cubre lo que realmente significa en la práctica doblar tubos de 1/2 pulgada, cómo elegir un radio de curvatura y un juego de troqueles, y qué clase de máquina se adapta a sus volúmenes y tolerancias.
Lo que realmente significa "tubo de 1/2 pulgada"
La frase esconde una ambigüedad que hace tropezar a la gente cuando pide herramientas. En trabajos con tubos, 1/2 pulgada normalmente significa 1/2 pulgada de diámetro exterior o 12,7 mm de diámetro exterior. En tuberías, 1/2 pulgada se refiere al diámetro nominal, y una tubería NPS de 1/2 pulgada mide aproximadamente 0,84 pulgadas (21,3 mm) en el exterior. Un troquelado para uno no encajará en el otro y las fuerzas de flexión involucradas son bastante diferentes. Confirme si el dibujo indica el diámetro exterior del tubo o el tamaño de la tubería antes de solicitar cualquier herramienta.
El espesor de la pared importa tanto como el diámetro. El tubo de media pulgada se suministra comúnmente con paredes de entre 0,028 y 0,083 pulgadas, aproximadamente de 0,7 mm a 2,1 mm. Un número útil es el factor de pared, el diámetro exterior dividido por el espesor de la pared. Un tubo de 12,7 mm con una pared de 1 mm tiene un factor de pared de aproximadamente 13, que ya es lo suficientemente delgado como para necesitar un mandril para radios estrechos. Empuje esa cifra por encima de 20 y cada decisión se vuelve crítica.
Comportamiento material que vale la pena conocer
- El cobre se dobla fácilmente pero se endurece, por lo que es posible que sea necesario recocer primero los radios muy estrechos.
- El aluminio 6061 se agrieta en radios estrechos a menos que se doble con un temple adecuado.
- Los aceros inoxidables 304 y 316 retroceden notablemente y generalmente necesitan un mandril y una matriz limpiadora por debajo de aproximadamente 3D.
- El acero dulce y el latón son indulgentes, lo que los hace útiles para las primeras muestras.
- Los tubos recubiertos, galvanizados y pintados necesitan un contacto más suave con las herramientas para evitar marcas.
Radio de curvatura, matrices y recuperación elástica
Cada curvatura se define por el radio de su línea central, escrito como CLR y generalmente expresado como un múltiplo del diámetro exterior del tubo. En tubos de media pulgada, una curva 1D (CLR de 12,7 mm) es un giro cerrado, casi en forma de codo, que requiere un mandril y una matriz limpiadora. Un plegado 3D (alrededor de 38 mm CLR) es cómodo para la mayoría de los materiales y, a menudo, se puede producir con herramientas más simples. Si el dibujo lo permite, un radio más generoso reduce tanto el coste de herramientas como el desperdicio.
Un doblador de tracción utiliza cuatro superficies de trabajo: el troquel de curvatura que establece el radio, el troquel de sujeción que sujeta el tubo contra él, el troquel de presión que sigue al tubo y el troquel de limpieza que soporta el interior de la curva. Un mandril pasa por el interior del tubo para evitar que colapse. La lubricación es más importante de lo que la mayoría de la gente espera, porque la fricción entre el mandril y el orificio es lo que causa irritaciones y marcas de arrastre.
Springback es la última pieza del rompecabezas. El aluminio inoxidable y de alta resistencia puede retroceder de uno a tres grados una vez que se suelta la herramienta, por lo que la máquina debe doblarse ligeramente. Los controles NC y CNC almacenan esa compensación por material y por radio, lo cual es en gran parte la razón por la que se amortizan con el trabajo repetido.
Opciones de máquina para doblar tubos de media pulgada
Aquí no existe una única respuesta correcta. La máquina adecuada es aquella que coincide con el tamaño de su lote, la tolerancia y la habilidad del operador, y las cuatro familias siguientes cubren la mayor parte del trabajo que vemos.
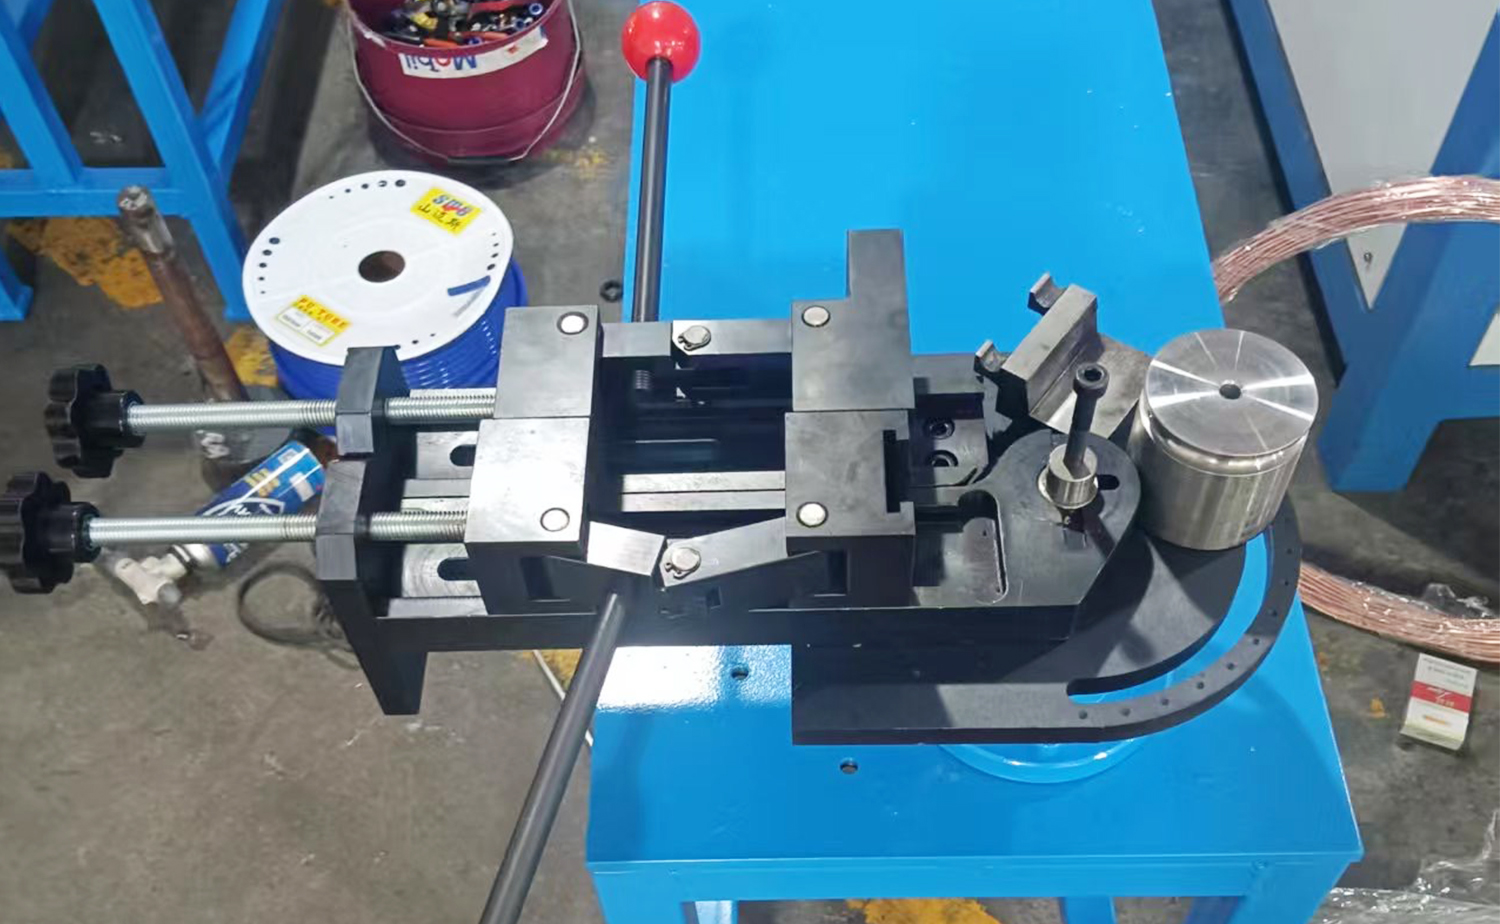 Dobladora de tubos manual MS-38 para cobre y HVAC El MS-38 manual se adapta a prototipos, reparaciones y curvaturas únicas de cobre o acero dulce fino donde los moldes redondos intercambiables cubren diferentes radios sin una configuración prolongada. Ver producto →
Las dobladoras manuales son el punto de entrada. Se adaptan a prototipos, trabajos de reparación y trabajos puntuales en los que el tiempo de preparación costaría más que el propio plegado. En cobre de 1/2 pulgada o acero dulce delgado con un radio relajado, un operador puede producir piezas perfectamente útiles. Los límites aparecen cuando las paredes se adelgazan, los radios se estrechan o la misma parte debe repetirse cien veces.
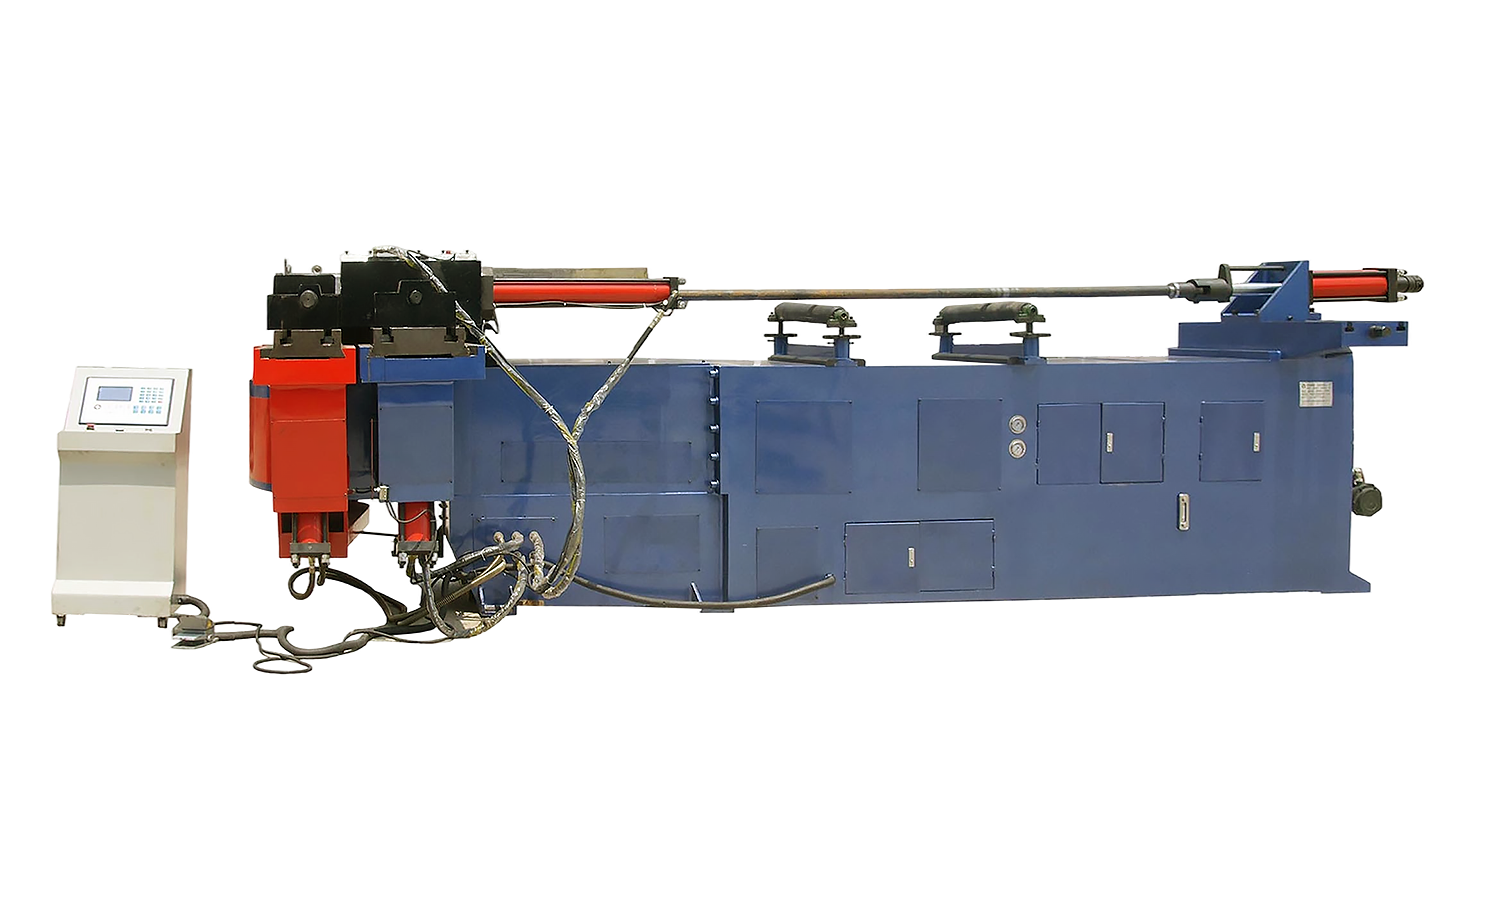 Dobladora de tubos hidráulica semiautomática NC L Serie SB-219NC Agrega sujeción hidráulica, ángulos programables y programas almacenados al doblado manual, lo que se adapta a lotes repetidos de pequeños a medianos donde la velocidad de configuración y el control del operador son importantes. Ver producto →
Las máquinas NC semiautomáticas ofrecen sujeción hidráulica, ángulos de curvatura programables y un mandril que se puede configurar para trabajos en paredes delgadas. Se adaptan a lotes pequeños y medianos de tubos de media pulgada donde la consistencia importa pero la automatización total sería excesiva. La preparación se mide en minutos en lugar de horas, y el operador permanece involucrado en la carga y descarga.
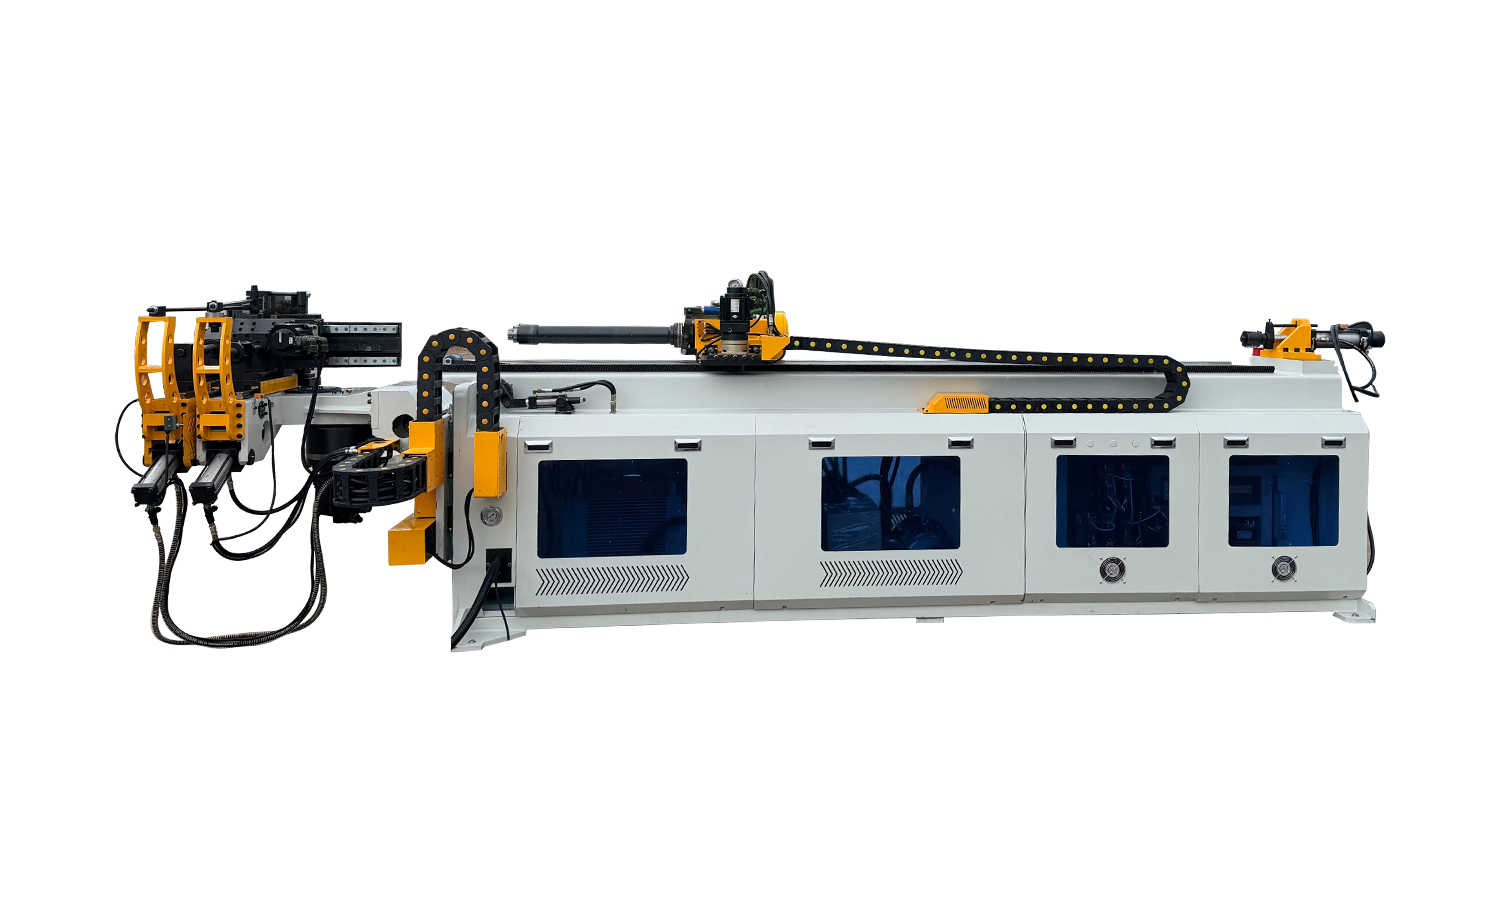 Dobladora de tubos totalmente automática SB-38CNC CNC Serie S La rotación y la alimentación servo de tres ejes automatizan los doblados de tubos complejos, mientras que la simulación opcional ayuda a validar los programas antes de la producción para ejecuciones repetibles de múltiples radios. Ver producto →
Las dobladoras CNC se hacen cargo de todo el ciclo, incluido el avance del carro, la rotación y las secuencias de radios múltiples en un solo programa. Para tubos de media pulgada en la producción de automóviles, HVAC o electrodomésticos, esa repetibilidad es lo que mantiene las tolerancias de ovalidad y ángulo dentro del dibujo. Opciones como la simulación 3D ayudan a probar un programa antes de que se consuma cualquier material.
Vale la pena conocer otras dos familias. Dobladoras de doble cabezal haga dos dobleces en un ciclo, lo cual es común para piezas simétricas como manijas y marcos. Las dobladoras de rodillos manejan arcos y bobinas de gran radio en lugar de codos apretados, y se comportan de manera muy diferente a las dobladoras de estiraje.
Comparación de métodos de plegado de un vistazo
| Método | Lote típico | Esfuerzo de configuración | Fuerza a 1/2 pulgada |
|---|---|---|---|
| Dobladora manual | 1 a 50 partes | muy bajo | Las paredes delgadas y los radios estrechos necesitan cuidados |
| NC semiautomático | 50 a 5.000 | Bajo | Buena repetibilidad con mandril. |
| CNC automático | 500 y más | moderado | Lo mejor para radios múltiples y tolerancia estricta |
| Doble cabeza | Volumen, partes simétricas. | moderado | Rápido, dos curvas por ciclo |
| Dobladora de rodillos | Cualquier volumen, radio grande. | Bajo | Arcos y bobinas, no codos apretados |
Defectos comunes y sus causas
- Arrugas en el interior de la curva: normalmente un radio demasiado estrecho para el espesor de la pared o falta un troquel limpiador.
- Aplanamiento u ovalidad: soporte insuficiente del mandril o matriz de presión que no sigue correctamente el tubo.
- Grietas en el exterior: material demasiado duro, radio demasiado apretado o tubo doblado con el temple incorrecto.
- Exceso de recuperación elástica: sin compensación de sobreflexión ni cambio de proveedor de material entre lotes.
- Rayaduras y rozaduras en el orificio: un mandril seco o el lubricante inadecuado para trabajos en acero inoxidable.
- Ángulos inconsistentes: herramientas desgastadas, abrazaderas flojas o una máquina que no es lo suficientemente rígida para la pared.
Donde aparece el trabajo del tubo de media pulgada
Aparecen curvas de media pulgada en líneas de refrigeración y aire acondicionado, tuberías de frenos y líquidos de automóviles, equipos médicos y de laboratorio, máquinas de fitness, marcos de electrodomésticos y circuitos de refrigeración en centros de datos. Cada campo se apoya en diferentes prioridades. Una línea de refrigeración se preocupa por un orificio limpio y sin contaminación, un soporte de automóvil se preocupa por la repetibilidad de los ángulos en decenas de miles de piezas y un marco de laboratorio a menudo se preocupa por la apariencia y un radio consistente. Si los servicios de construcción son su mundo, nuestras notas sobre doblado de tubos para aplicaciones HVAC son un punto de partida útil.
Realizar la configuración correcta la primera vez
La mayoría de los problemas de flexión se resuelven antes de fabricar la primera pieza. Una lista de verificación breve ahorra una gran cantidad de desperdicios.
- Confirme el diámetro exterior del tubo, el espesor de la pared, el temperamento y si la leyenda es tubo o tubería.
- Calcule el factor de pared y luego elija un radio de curvatura que el material realmente pueda soportar.
- Seleccione las herramientas: matriz curvada, matriz de sujeción, matriz de presión, matriz limpiadora y el mandril correcto.
- Ejecute el primer artículo lentamente y luego aumente la velocidad una vez que la curva esté limpia.
- Mida las primeras tres partes para determinar el ángulo, la ovalidad y el adelgazamiento de la pared, y registre los ajustes.
- Guarde una buena muestra como referencia para la siguiente ejecución de ese número de pieza.
Como fabricante de máquinas que trabaja en Zhangjiagang, dedicamos gran parte de nuestro tiempo exactamente a este tipo de detalles con los clientes, porque una dobladora es tan buena como las herramientas y la configuración detrás de ella. Si desea leer más sobre cómo la precisión del doblado afecta la calidad de la producción, nuestro artículo sobre ingeniería de precisión en el doblado de tubos entra en mayor profundidad. De lo contrario, indíquenos el material, la pared y el radio que necesita y le indicaremos la clase de máquina que se adapta al trabajo y no al revés.
Doblar bien el tubo de 1/2 pulgada se reduce a respetar el material. Las paredes delgadas, los radios estrechos y las aleaciones de alta resistencia impulsan el proceso hacia mejores herramientas y máquinas más controladas, mientras que las tiradas simples de cobre y acero suave son manejadas felizmente por un doblador manual y un operador cuidadoso. Haga coincidir el método con la pieza, mantenga las herramientas en buenas condiciones y el tubo de media pulgada dejará de ser un tamaño problemático y se convertirá en un trabajo más en el cronograma.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida