 English
 русский
 Español
Métodos de prueba destructivos y no destructivos para la fabricación de tubos metálicos
Fecha:Oct 10, 2026
Contenido
- 1 Lo que le dicen las pruebas destructivas
- 2 Métodos de prueba no destructivos de uso diario
- 3 Pruebas destructivas y no destructivas de un vistazo
- 4 Elegir un método por aplicación
- 5 Cómo la calidad de fabricación reduce la carga de las pruebas
- 6 Dónde caben las pruebas en una línea de producción de tubos
- 7 Puntos prácticos antes de escribir un procedimiento de prueba
Un tubo puede dejar la dobladora con un aspecto impecable y aún así fallar en servicio. Ese hecho incómodo es exactamente la razón por la que los talleres serios de fabricación de metales trabajan con dos familias de pruebas: métodos destructivos y no destructivos. Se demuestra lo que puede soportar un componente rompiendo una muestra del mismo. El otro inspecciona las piezas que realmente desea enviar, sin dejar marcas en ellas.
Construimos maquinaria de procesamiento de tubos para doblar, cortar, formar extremos, biselar, punzonar y expandir, por lo que dedicamos mucho tiempo al momento en que un tubo formado se encuentra con un inspector. Lo que sigue es una mirada práctica a ambas familias de pruebas, en qué es bueno cada una y a qué lugar pertenece cada una en un taller de tubos.
Lo que le dicen las pruebas destructivas
Las pruebas destructivas empujan una muestra hasta que proporciona información al fallar. La pieza se corta, se tira, se aplasta o se deforma, por lo que nunca vuelve a producirse. A cambio, el taller obtiene cifras concretas sobre el material y el proceso detrás de él.
- Pruebas de tracción Mide el límite elástico, la resistencia máxima y el alargamiento, confirmando que el tubo en bruto coincide con sus especificaciones.
- Prueba de aplanamiento Presiona una sección de tubo entre placas para exponer la falta de fusión o las costuras débiles en el tubo soldado.
- Ensayos de aplanamiento inverso y flexión guiada. cargan la zona de soldadura desde el lado opuesto y se utilizan ampliamente para la calificación de procedimientos.
- Pruebas de abocardado y brida expanda el extremo de un tubo hasta que se agriete, lo que revela problemas de ductilidad que una verificación visual pasaría desapercibida.
- Prueba de dureza Es rápido y económico, y útil para detectar zonas afectadas por el calor que se volvieron quebradizas después de soldar o cortar con láser.
- Examen macro y micro. Secciona y graba una soldadura para mostrar la penetración, la estructura del grano y los defectos internos.
- Pruebas de explosión y fatiga está reservado para conjuntos críticos que deben demostrar presión o ciclo de vida.
La limitación es obvia: las pruebas destructivas califican un proceso, no una pieza entregada. Funciona mejor con primeros artículos, cupones de soldadura, muestras de lotes y material entrante, y se convierte en la referencia con la que se calibran los resultados no destructivos.
Métodos de prueba no destructivos de uso diario
Las pruebas no destructivas, generalmente abreviadas como END, evalúan un componente sin dañarlo, de modo que la pieza inspeccionada aún pueda entregarse. Eso lo convierte en la opción predeterminada para conjuntos de tubos terminados, uniones soldadas y cualquier elemento costoso de desechar.
Pruebas visuales (VT)
Sigue siendo el primer método y el más barato. Un inspector capacitado busca abolladuras, arrugas dentro de una curva, socavados, decoloración, penetración incompleta y grietas en la superficie. Una buena iluminación, un boroscopio y una superficie limpia contribuyen más a la detección de defectos de lo que la mayoría de la gente espera.
Pruebas ultrasónicas (UT)
Las ondas sonoras de alta frecuencia viajan a través de la pared y se reflejan ante cualquier cambio de densidad. La UT encuentra huecos internos, laminaciones, adelgazamiento de paredes y profundidad de grietas, y es uno de los pocos métodos que puede medir el espesor de pared restante en un tubo doblado o desgastado. Las sondas de matriz en fase han hecho que la geometría compleja sea mucho más fácil de escanear.
Pruebas radiográficas (RT)
Los rayos X o rayos gamma atraviesan la pieza y exponen un detector en el lado opuesto. La RT produce una imagen de porosidad interna, inclusiones y penetración de soldadura y, a menudo, es obligatoria en trabajos de presión y aeroespaciales. Requiere controles de radiación y acceso desde ambos lados.
Prueba de corrientes de Foucault (ET)
Un campo magnético alterno induce corrientes en el material conductor y cualquier interrupción cambia la impedancia de la bobina. ET es rápido, no necesita acoplador y se adapta a tubos de pared delgada, tubos de intercambiadores de calor e inspección automatizada en línea.
Prueba de tinte penetrante (PT)
Se introduce un líquido coloreado o fluorescente en los defectos que rompen la superficie y luego se revela. PT es simple, portátil y funciona en acero inoxidable y aluminio donde los métodos magnéticos fallan, pero solo ve lo que llega a la superficie.
Pruebas de partículas magnéticas (MT)
En el caso de los tubos ferromagnéticos, magnetizar la pieza y espolvorearla con partículas de hierro revela rápidamente grietas en la superficie y cerca de la superficie. Sigue siendo un elemento básico para la inspección de soldaduras en acero al carbono.
Las opciones menos comunes pero valiosas incluyen el monitoreo de emisiones acústicas para sistemas presurizados, termografía infrarroja para delaminación y puntos calientes, y pruebas de fugas con helio o caída de presión.
Pruebas destructivas y no destructivas de un vistazo
Ningún método cubre todo, por lo que las especificaciones suelen nombrar más de uno. La siguiente tabla compara las técnicas más solicitadas para trabajos con tubos y tuberías de metal.
| Método | Tipo | lo que revela | parte sobrevive |
|---|---|---|---|
| Visual (VT) | No destructivo | Defectos superficiales, abolladuras, apariencia de soldadura. | si |
| Ultrasónico (UT) | No destructivo | Huecos internos, adelgazamiento de paredes, profundidad de grietas. | si |
| Radiográfica (RT) | No destructivo | Porosidad, inclusiones, penetración de soldadura. | si |
| Corrientes de Foucault (ET) | No destructivo | Grietas superficiales, conductividad, espesor de pared. | si |
| Tinte penetrante (PT) | No destructivo | Grietas que rompen la superficie en piezas no porosas. | si |
| Partícula magnética (MT) | No destructivo | Grietas superficiales y cercanas a la superficie en tubos ferrosos | si |
| prueba de tracción | destructivo | Límite elástico, resistencia máxima, alargamiento. | No |
| Prueba de aplanamiento o flexión | destructivo | Ductilidad e integridad del cordón de soldadura. | No |
En términos prácticos, las END le dicen si una pieza específica es aceptable hoy en día, mientras que las pruebas destructivas le dicen si el proceso que la produjo es capaz en absoluto. Los talleres con tolerancias estrictas suelen ejecutar ambas cosas: cupones para controlar el proceso y END para autorizar el envío.
Elegir un método por aplicación
Los requisitos cambian drásticamente de una industria a otra y los criterios de aceptación generalmente provienen del plano del cliente y no del taller de maquinaria.
En trabajos aeroespaciales de alta precisión, los conjuntos de tubos de titanio y aluminio de pared delgada generalmente requieren una inspección radiográfica o ultrasónica de cada unión crítica, sostenida por cupones de tracción y aplanamiento del mismo calor. Nuestra página aeroespacial y de aviación enumera las operaciones de tubo que alimentan esos programas.
La producción automotriz se inclina hacia el otro lado: alto volumen, tiempos de ciclo ajustados y control estadístico de procesos. Los sistemas de corrientes parásitas y de visión funcionan en línea, mientras que las pruebas destructivas de curvatura y ensanchamiento se realizan en muestras a intervalos definidos. El sector de fabricación de automóviles muestra cómo esos volúmenes cambian la selección de equipos.
El trabajo de HVAC, tubos estructurales y decorativos a menudo se detiene en una inspección visual y comprobaciones dimensionales, simplemente porque la consecuencia de una pequeña marca en la superficie es cosmética más que estructural. Cuanto más presión, vibración o seguridad humana soporta un tubo, más capas de pruebas gana.
Cómo la calidad de fabricación reduce la carga de las pruebas
Cada defecto que encuentra un inspector se creó en algún lugar anterior. Por lo tanto, la práctica de conformado y corte es tan importante como el método de inspección en sí.
La flexión establece la línea de base. Un mandril controlado, dobladora servohidráulica mantiene el adelgazamiento de las paredes y la ovalidad dentro de límites estrictos, lo que mantiene limpias las lecturas ultrasónicas y previene las arrugas que convierten una curva en un rechazo.
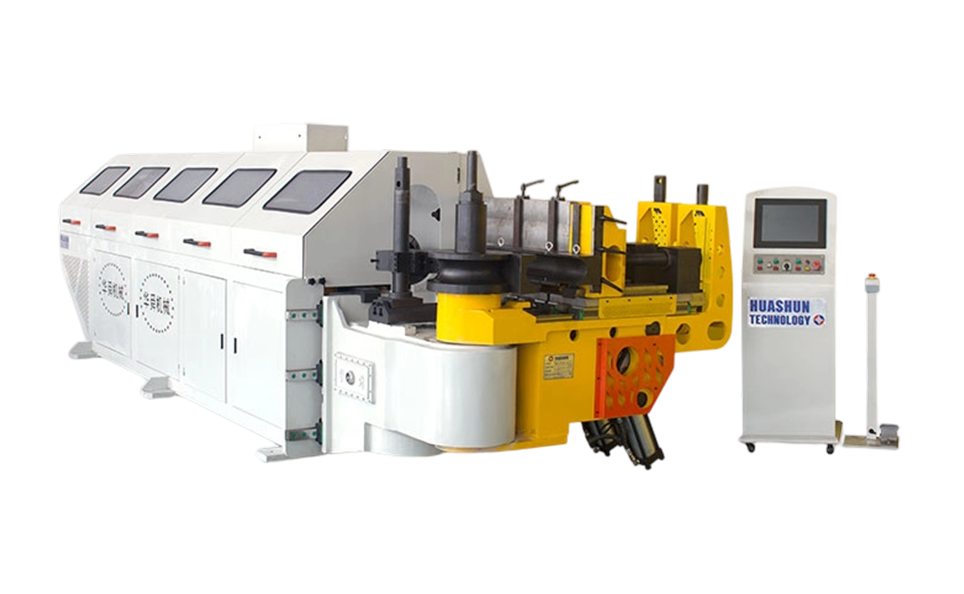 Máquina dobladora de tubos completamente automática CNC serie L con control servohidráulico Dobladora de tubos servohidráulica con tres ejes programables y PLC con pantalla táctil, que admite modos hidráulicos y CNC para una precisión de doblado antes del corte. Ver producto →
Cortar introduce sus propios riesgos. Una rebaba interfiere con el contacto de la sonda, mientras que un corte sobrecalentado deja una zona afectada por el calor que puede leerse como un defecto bajo inspección con partículas magnéticas. Los procesos sin chip y láser reducen ambos problemas.
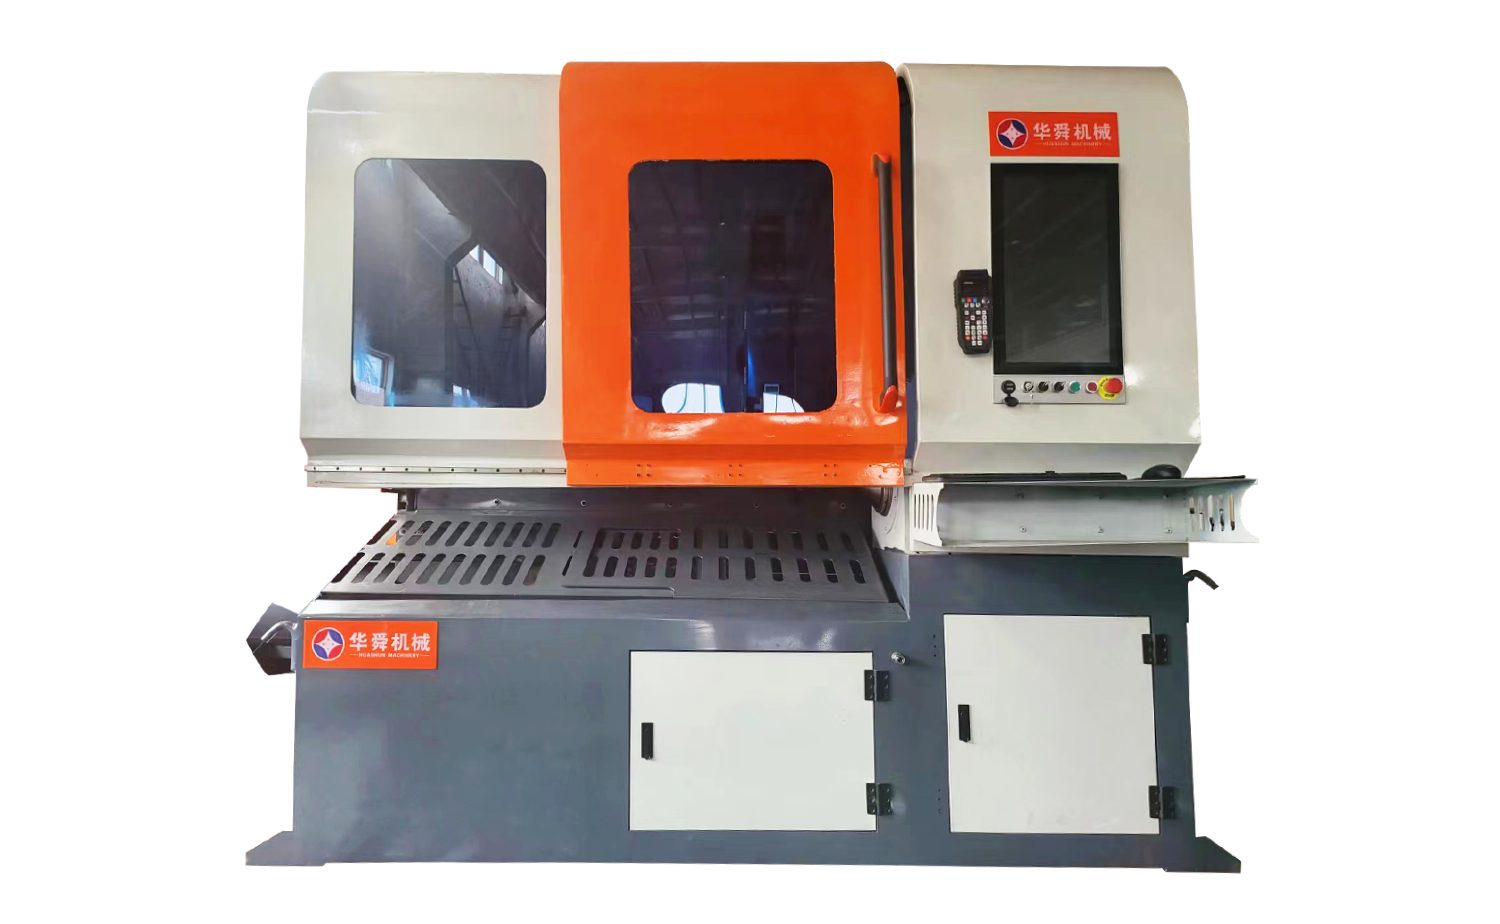 Máquina cortadora de tubos láser 3D MCJG120 para tubos metálicos El cortador de tubos láser admite hasta 8 mm de espesor, longitud de tubo ilimitada, carga automática opcional y fuentes de 1,5 a 3 kW, lo que reduce las rebabas de corte. Ver producto →
La condición de borde es la silenciosa. Las rebabas afiladas en el extremo del tubo atrapan el penetrante, distorsionan los resultados del tinte penetrante y hacen que el acoplamiento ultrasónico no sea confiable. Un paso de desbarbado controlado antes de la inspección ahorra discusiones posteriores.
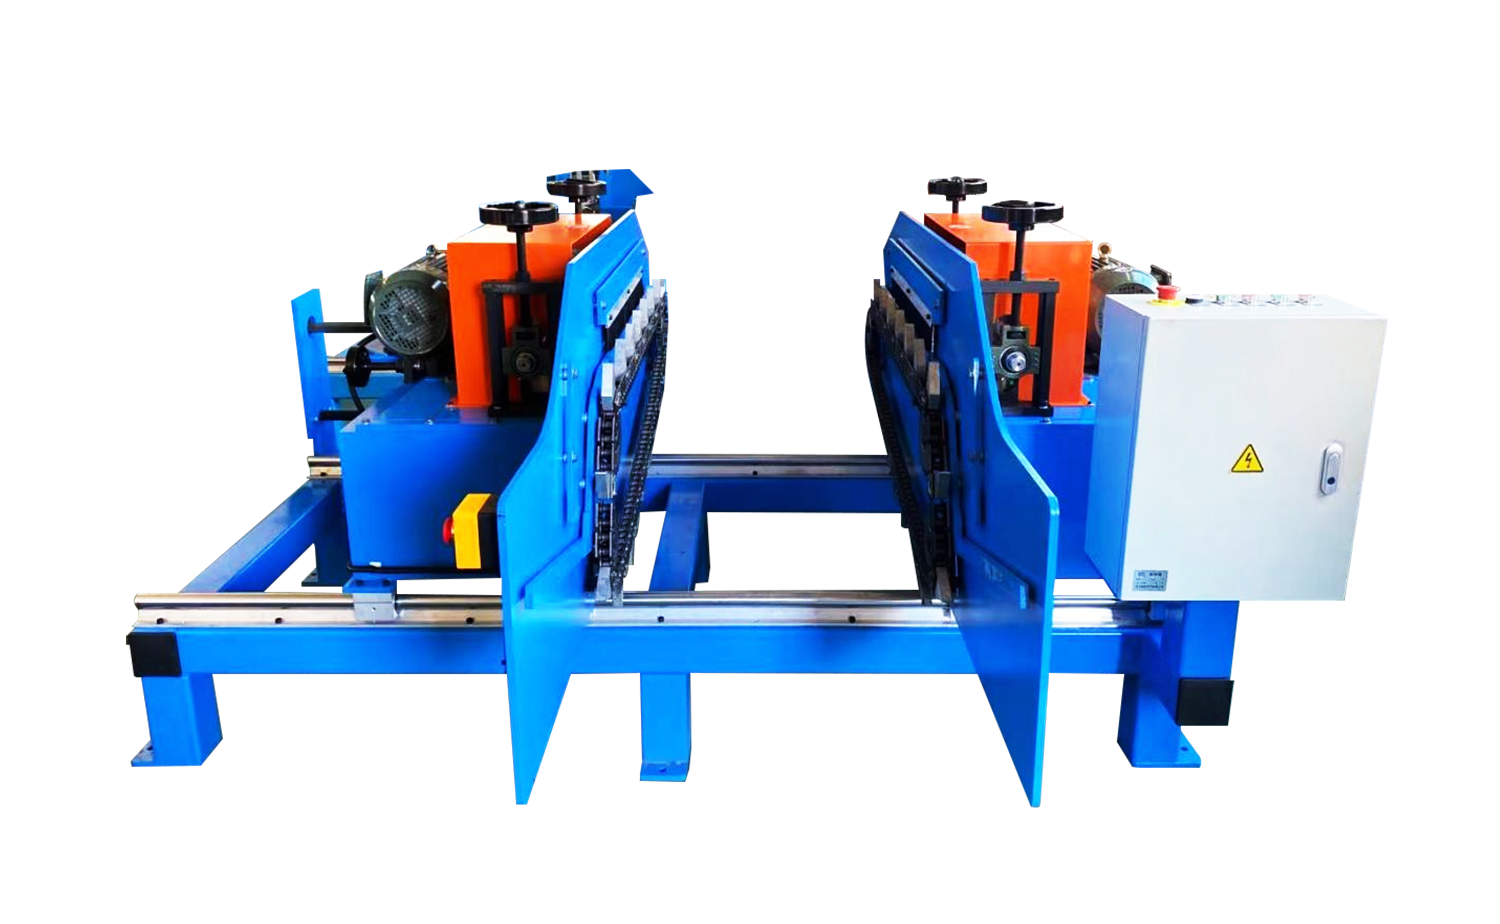 Máquina desbarbadora de tubos de doble cabezal con velocidad de alimentación ajustable DEF70D Desbarbadora de doble cabezal con avance regulable, transporte no metálico y recogida de virutas para preparar los extremos de los tubos antes de la inspección. Ver producto →
Dónde caben las pruebas en una línea de producción de tubos
- Verificación del material entrante: certificados de fábrica más pruebas de tracción y aplanamiento de muestras.
- Aprobación de la instalación: la primera parte se refiere a comprobaciones dimensionales y, cuando se especifique, una prueba destructiva de flexión o ensanchamiento.
- Inspección durante el proceso: comprobaciones visuales más corrientes parásitas en línea o monitoreo ultrasónico.
- Inspección post-soldadura: penetrante o partícula magnética en la junta, radiográfica o ultrasónica donde se requiere cobertura volumétrica total.
- Inspección final: verificación dimensional, pruebas de presión o fugas y examen visual de cada pieza.
- Documentación: los resultados se registran en el lote para que la trazabilidad sobreviva a la entrega.
Puntos prácticos antes de escribir un procedimiento de prueba
- Haga coincidir el método con el defecto probable, no con el hábito. La porosidad y las grietas superficiales necesitan herramientas diferentes.
- Respete la geometría: un radio de curvatura estrecho limita el acceso a la sonda y algunas articulaciones simplemente no se pueden radiografiar.
- Limpiar y preparar las superficies, porque el acero contaminado esconde más defectos de los que revela.
- Califique a sus inspectores y mantenga actualizados los certificados de los métodos que realmente utiliza.
- Defina los criterios de aceptación antes de realizar la primera parte, no después del primer rechazo.
- Nunca utilice la inspección para compensar un proceso de conformado o corte que no sea capaz.
Las pruebas destructivas y no destructivas no son competidores. Uno establece lo que su proceso puede lograr; el otro confirma que cada tubo entregado está a la altura. Consiga el equilibrio adecuado y detectará problemas reales a tiempo, sin perder horas de inspección buscando defectos que una máquina bien configurada nunca habría producido.
Si está especificando equipos y desea comprender cómo el comportamiento de conformado de una máquina afecta los resultados de su inspección, nuestros ingenieros estarán felices de explicarlo con usted.
Derecho de Autor © 2025 Huashun Technology Reservados todos los derechos.
Fabricantes de máquinas para el conformado de tubos de precisión a medida