
 English
 русский
 Español
Tubo doblado con mandril: cómo funciona el proceso, cuándo es necesario y configuración de la máquina
Fecha:Sep 11, 2026
Contenido
Si una curva en su dibujo requiere un radio más estrecho que aproximadamente el doble del diámetro exterior del tubo, o la pared es delgada en relación con el diámetro, una curva sin soporte casi siempre no pasará la inspección. La sección transversal se vuelve ovalada, la pared exterior se adelgaza más allá de su mínimo y se forman arrugas a lo largo del interior del radio. Un tubo doblado con mandril resuelve este problema desde el origen: se inserta un elemento de soporte pulido en el orificio y se mantiene en el punto donde el tubo comienza a curvarse, de modo que el metal se forma sobre acero sólido en lugar de colapsar en el espacio vacío. El resultado es una sección transversal más redonda, un adelgazamiento controlado de la pared y un radio interior suave: las características alrededor de las cuales se especifican las piezas de escape, hidráulicas, aeroespaciales y de transferencia de calor. Este artículo explica cómo funciona el proceso, las dos proporciones que le indican cuándo es realmente necesario, cómo elegir entre tipos de mandril y qué debe controlar una máquina dobladora para producir resultados repetibles.
¿Qué sucede dentro de un tubo doblado con mandril?
Un tubo doblado por mandril se produce mediante doblado por tracción rotativa, el proceso estándar para el trabajo de tubos de precisión. La matriz de sujeción sujeta el tubo contra la matriz de curvatura, la matriz de presión empuja la parte recta hacia adelante y la matriz de curvatura gira para arrastrar el tubo alrededor del radio de la línea central seleccionada. Dentro del orificio, el vástago del mandril está fijado a un actuador de la máquina y su punta se encuentra justo después de la línea de tangencia, el punto exacto donde el tubo recto comienza a curvarse. En ese punto, el material se estira en el exterior del doblez y se comprime en el interior al mismo tiempo, y no tiene rigidez propia hasta que la nueva forma se ha formado completamente alrededor del troquel.
Sin soporte interno aparecen tres defectos, normalmente juntos. La ovalidad aplana la sección transversal, lo que puede interferir con los accesorios y restringir el flujo. El adelgazamiento de la pared debilita el exterior de la curva, lo cual es importante en aplicaciones de presión. Las arrugas se acumulan a lo largo del radio interior, creando turbulencias y concentraciones de tensión. Las leyendas típicas en los dibujos reflejan estos riesgos: la ovalidad a menudo se limita al 5-10% del diámetro exterior, y el adelgazamiento de la pared comúnmente se limita al 10-25% de la pared nominal, con el trabajo aeroespacial y hidráulico de alta presión en el extremo estricto de esos rangos. Un mandril que trabaja junto con una matriz limpiadora es la forma en que los fabricantes mantienen esos números en radios estrechos; En curvas abiertas con paredes pesadas, el plegado rotatorio simple aún puede pasar la inspección sin ningún soporte interno.
Cuando realmente se requiere un tubo doblado con mandril
Las dos razones que lo deciden
Dos valores adimensionales predicen si una curva necesita soporte interno mucho antes de cortar cualquier metal. El primero es la D de curvatura: el radio de la línea central dividido por el diámetro exterior del tubo. Una curva 2D es mucho más agresiva que una curva 4D y tensa la pared mucho más. El segundo es el factor de pared: diámetro exterior dividido por el espesor de la pared. Un factor de pared más alto significa un tubo más delgado y plegable. Lean juntos y le dirán qué paquete de herramientas necesita el trabajo antes de escribir la primera hoja de configuración.
| Factor de pared (OD / espesor de pared) | Radio de curvatura típico | Se requiere soporte interno |
|---|---|---|
| Por debajo de 10 | 1,5D-3D | Generalmente ninguno; El muro pesado resiste el colapso por sí solo. |
| 10–25 | 1,5D–2D | Mandril de bala o tapón en los radios más estrechos |
| 25–40 | 1,5D–2,5D | Mandril de bala o bola más matriz limpiadora |
| Más de 40 | cualquier radio | Juego completo de mandril de bolas, matriz limpiadora y lubricación disciplinada |
Aplicaciones donde el soporte de mandril es estándar
Ciertas familias de productos se especifican en torno a la calidad del mandril desde el principio. Los sistemas de escape y colectores de automóviles utilizan curvas compuestas cerradas donde un radio interior suave mantiene los gases de escape en movimiento; Las arrugas actúan como restricción y turbulencia. Las líneas hidráulicas y de combustible de acero de pared delgada o inoxidable dependen de la flexión del mandril para preservar tanto el área de flujo como la resistencia de la pared. En el trabajo aeroespacial, los límites de planicidad y adelgazamiento son lo suficientemente estrictos como para que el soporte del mandril sea efectivamente obligatorio. Los intercambiadores de calor, calderas y serpentines de refrigeración doblan cobre y acero inoxidable de paredes delgadas en curvas en U y formas serpenteantes donde una curva sin soporte simplemente se plegaría. Fabricación de automóviles Por sí solo combina todas estas demandas (líneas de escape, combustible, frenos y refrigerante), razón por la cual la capacidad del mandril se trata como un requisito básico en los equipos de doblado que prestan servicio a esa industria.
Dónde se puede saltar el mandril
Los pasamanos, barandillas, jaulas antivuelco, marcos de muebles y tubos arquitectónicos en 2,5D o radios abiertos con paredes moderadas generalmente pasan la inspección sin soporte interno. Para curvas únicas, el relleno de arena o las técnicas de medios congelados pueden sustituirse en caso de necesidad, aunque ambas son lentas y complicadas. Agregar un mandril donde la pieza no lo necesita cuesta tiempo de configuración, lubricante, desgaste de herramientas y atención del operador sin una ganancia de calidad mensurable; en trabajos con mucha mezcla, esos gastos generales se acumulan rápidamente.
Mandriles de bala, mandriles de bolas y matriz limpiadora
Los mandriles no son iguales para todos, y elegir el tipo incorrecto se manifiesta inmediatamente como partes planas o irritadas en la curva. Un mandril de bala, a veces llamado mandril de tapón, es una punta fija única en el extremo del vástago. Es simple, económico y adecuado cuando el factor de pared es moderado y múltiples curvaturas están lo suficientemente espaciadas como para que el tubo no necesite soporte más allá de la línea tangente. Un mandril de bolas agrega de uno a tres segmentos de bolas articulados detrás de la punta, de modo que el soporte se extiende más allá de la tangente a medida que se forma la curva. Esa articulación es lo que hace posibles los tubos de pared delgada, las curvaturas de 1,5D a 2D y las curvaturas compuestas o muy espaciadas.
El mandril rara vez funciona solo. El troquel limpiador, una hoja endurecida colocada en el bolsillo detrás del troquel doblado en el radio interior, pela cada nueva arruga antes de que pueda fraguar. Ambas herramientas corren contra el orificio del tubo bajo alta presión, por lo que la lubricación no es opcional; un mandril seco o de tamaño insuficiente irritará el orificio y arrastrará la pared. El material del mandril también importa: las puntas de bronce de aluminio resisten el desgaste en tubos de acero inoxidable, mientras que el acero para herramientas endurecido es la opción estándar para trabajos en acero al carbono y aluminio.
| Herramienta | Construcción | Aplicación típica |
|---|---|---|
| Mandril de bala/tapón | Nariz fija única en el vástago. | Factores de pared moderados; Se dobla en 2D o más con espacios generosos. |
| Mandril de bolas (1 a 3 bolas) | Nariz más segmentos de bola articulados | Tubo de pared delgada, codos de 1,5D a 2D, codos compuestos o muy espaciados |
| Matriz de limpiaparabrisas | Hoja endurecida siguiendo el radio interior. | Prevención de arrugas en curvas cerradas; utilizado junto con el mandril |
Lo que debe controlar la máquina dobladora
Un tubo doblado con mandril es tan repetible como el manejo del mandril de la máquina, y aquí es donde las dobladoras de uso general se quedan cortas. El mandril debe avanzar antes de que comience la curva y retraerse limpiamente después, con el tiempo vinculado a la posición del brazo de curvatura. Demasiado pronto, la nariz será arrastrada a través de la zona de formación y quedará cicatrizada; demasiado tarde y los primeros grados de la curvatura quedan sin soporte, que es exactamente donde comienza la mayor parte del colapso. Las máquinas sin ningún actuador de mandril simplemente no pueden fabricar estas piezas.
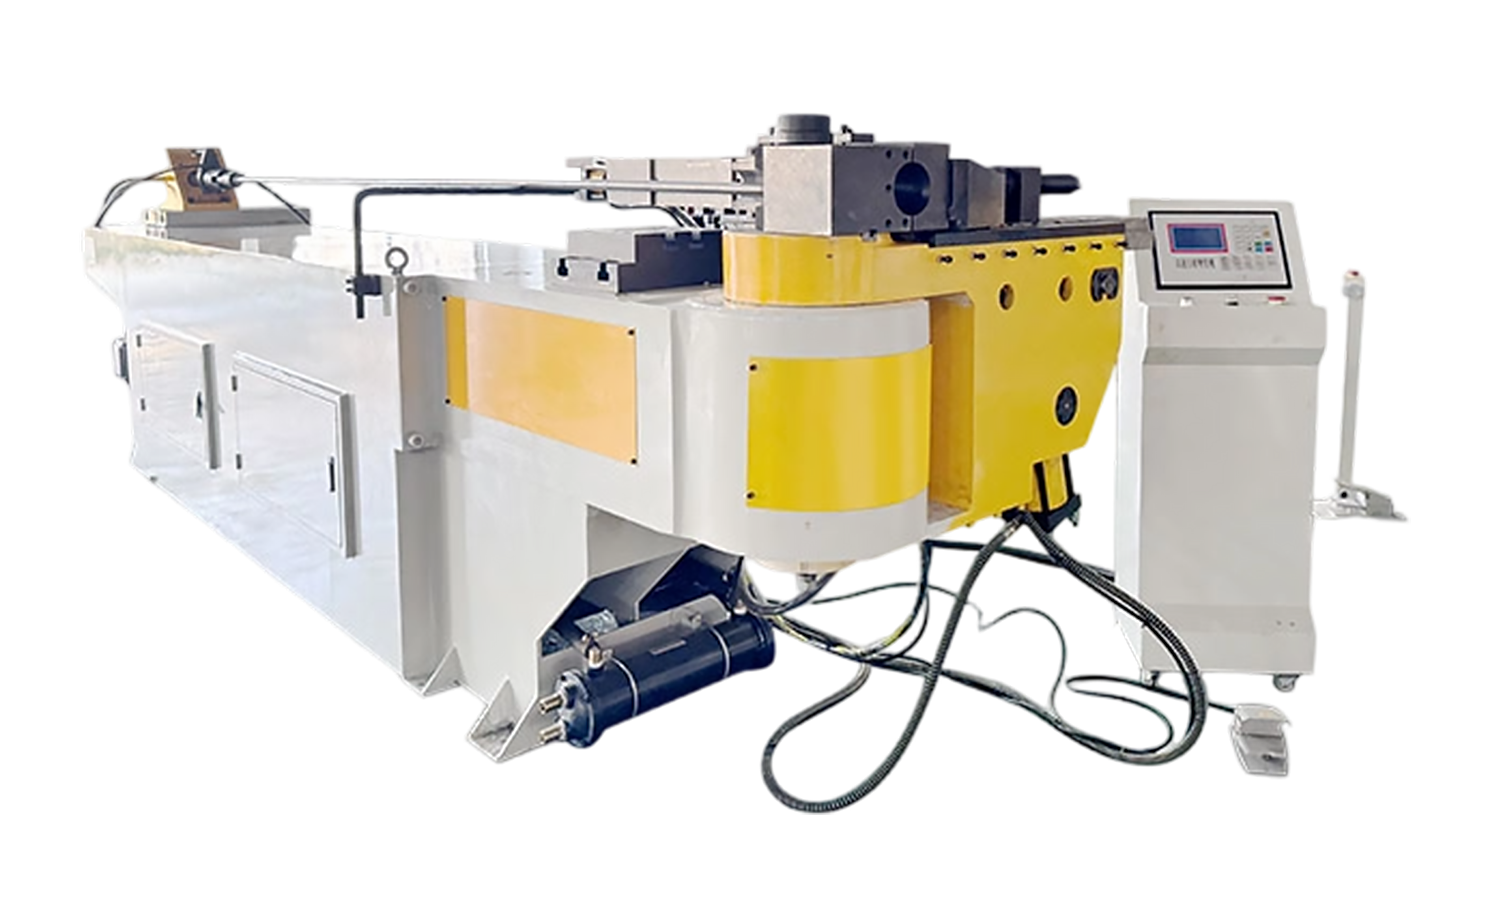 Dobladora de tubos hidráulica NC serie M con control de mandril Una dobladora semiautomática NC con compensación de recuperación elástica programable, sujeción hidráulica en ambos troqueles y velocidad de troquel de presión ajustable, adecuada para trabajos de doblado de mandril donde el soporte de la abrazadera y el control hidráulico suave son importantes. Ver producto →
La rigidez alrededor del cabezal curvado es tan importante como el controlador. El trabajo con paredes delgadas necesita una longitud adecuada de la matriz de sujeción para que el tubo nunca se deslice, asistencia de la matriz de presión para empujar el material hacia la curva y reducir el adelgazamiento, y un control hidráulico suave para que el mandril no se sacuda bajo carga. Cuando cualquiera de estos elementos es débil, los síntomas (chapados, marcas de irritación, adelgazamiento inconsistente) aparecen en todo un lote aunque el programa no haya cambiado. Antes de cotizar un trabajo de mandril, confirmar que la máquina cubra cuatro puntos:
- Temporización programable de avance y retracción del mandril ligada al ángulo del brazo doblado
- Longitud y fuerza de sujeción adaptadas al espesor de la pared
- Asistencia o refuerzo de matriz de presión para alimentar material y limitar el adelgazamiento de la pared exterior
- Un cabezal de curvatura rígido con movimiento hidráulico suave para proteger la superficie del mandril
Emparejar el equipo con el tamaño del lote y la industria
El tamaño del lote y la combinación de piezas deberían impulsar el nivel de automatización, y no al revés. Para los talleres y fabricantes subcontratados que manejan tiradas cortas y cambios frecuentes, una dobladora de mandril semiautomática NC con configuración de programa sencilla mantiene el tiempo de cambio bajo y al mismo tiempo bloquea las dos cosas que no se pueden dejar al tacto del operador: el ángulo de curvatura y la sincronización del mandril.
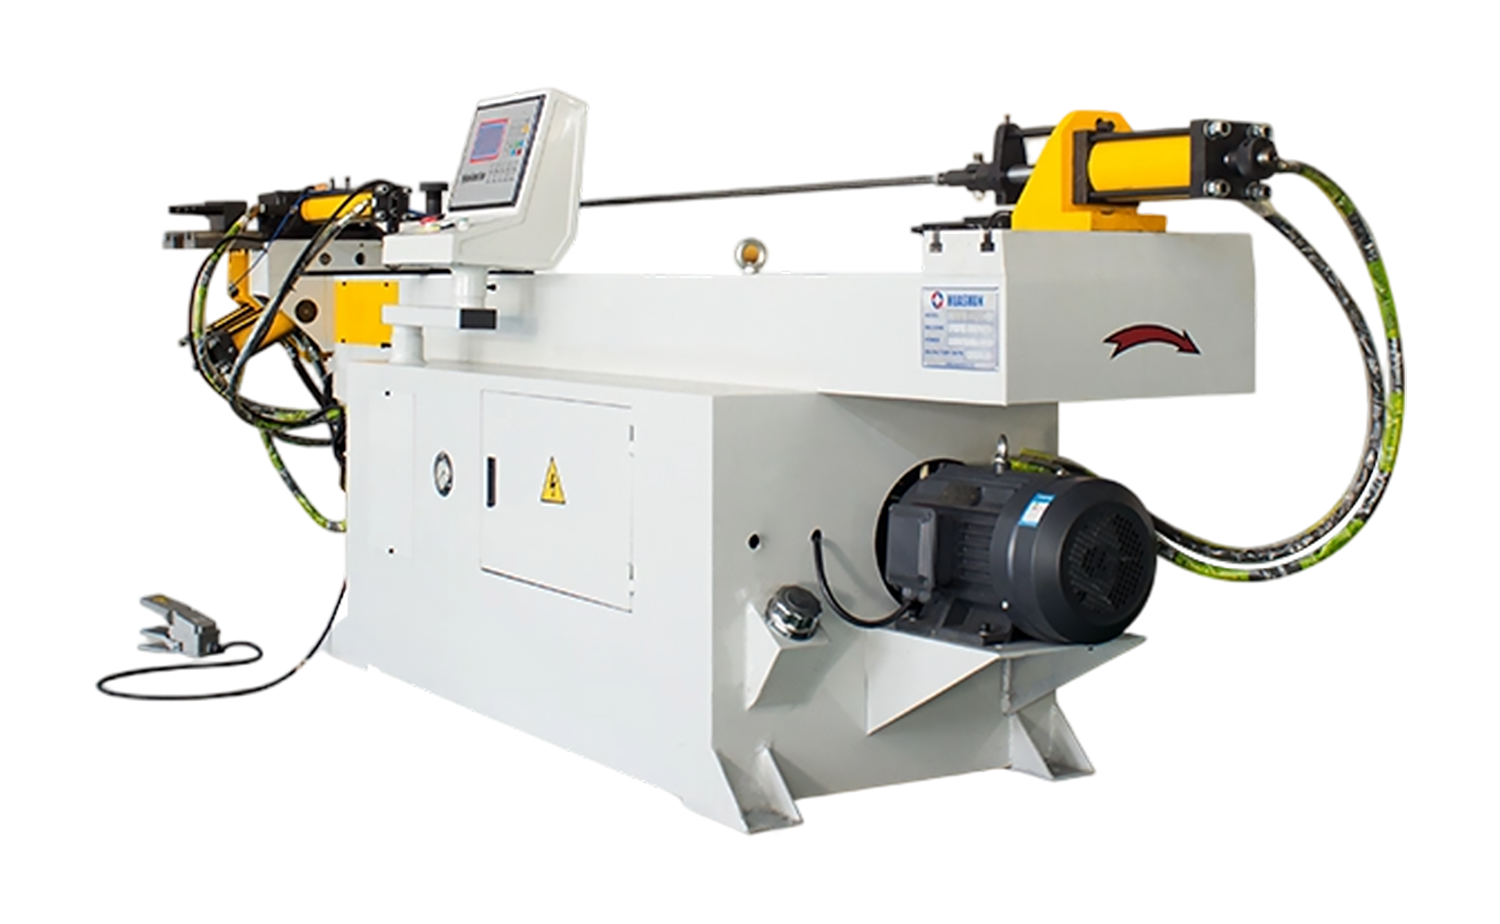 Dobladora de tubos hidráulica con mandril serie NC S con configuración de programa fácil Almacena hasta 16 programas de 16 dobleces cada uno con ajustes de recuperación elástica por ángulo, lo que permite a los talleres fijar el ángulo de doblez y la sincronización del mandril mientras mantiene el cambio rápido para tiradas cortas y cambios frecuentes de piezas. Ver producto →
Una vez que los volúmenes aumentan y se utiliza la misma familia de piezas todas las semanas, la capacidad del CNC se amortiza sola. Las máquinas CNC de radios múltiples almacenan programas de plegado completos, incluida la sincronización del mandril, las posiciones de sujeción y matriz de presión, y múltiples radios en un solo tubo, de modo que un ajustador capacitado reproduce la pieza número uno en la pieza número quinientas sin necesidad de volver a ajustar. Esa repetibilidad es exactamente lo que los proveedores de escapes, serpentines HVAC y accesorios hidráulicos auditan cuando califican una celda de flexión.
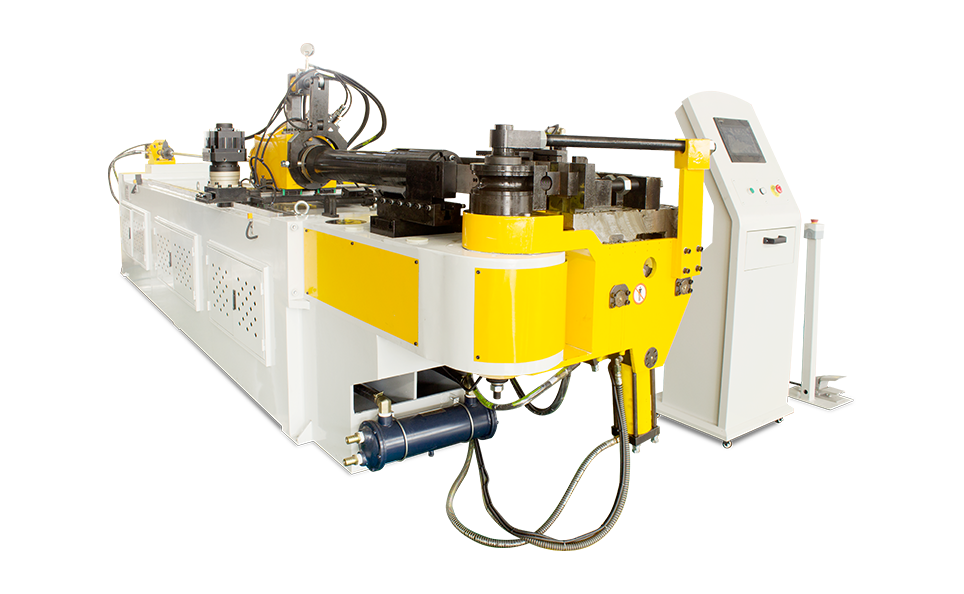 Máquina dobladora de tubos de radios múltiples totalmente automática serie CNC M Una dobladora CNC completamente automática con alimentación y rotación servoaccionadas, asistencia de matriz de presión y lubricación del mandril, que ofrece los programas multiradio almacenados y la repetibilidad necesaria para la producción de escapes, bobinas HVAC y accesorios hidráulicos. Ver producto →
Los requisitos de la industria dan forma a la configuración tanto como el volumen. Los proveedores aeroespaciales y automotrices documentan la ovalidad y el adelgazamiento curva a curva; Los productores de bobinas priorizan la consistencia serpentina a lo largo de miles de ciclos. Cualquiera que sea el caso, la especificación en el dibujo debe corresponder directamente a la capacidad de una máquina: si el dibujo requiere 1,5D en una pared de 0,9 mm, la máquina cotizada debe mostrar un paquete de mandril de bolas, soporte de matriz limpiadora y control de sincronización del mandril; cualquier cosa menos es una falta de coincidencia que surge durante la inspección del primer artículo.
El mandril en sí es una simple pieza de acero pulido, pero un tubo doblado por mandril es el resultado de un sistema afinado: el tipo de mandril correcto para el factor de pared, una matriz limpiadora adaptada al radio, lubricación correcta y una máquina que controla la sincronización con precisión. Alinee esos cuatro elementos y las curvas de radio estrecho dejarán de ser una fuente de desperdicios y retrabajos; omita cualquiera de ellos y los defectos (ovalidad, adelgazamiento, arrugas) volverán sin importar cuán hábil sea el operador. Para ver más de cerca cómo se diseñan los equipos de doblado de tubos de precisión en función de estos requisitos, nuestro Descripción general de la industria de la precisión del doblado de tuberías. Cubre los detalles del lado de la máquina en profundidad.
Artículos recomendados


Derecho de Autor © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd.
